
Vous savez peut-être déjà que les aimants en NdFeB bruts sont très sensibles à l’oxydation et à la corrosion dans des environnements industriels difficiles.
Mais comment garantir que les traitements de surface de votre fournisseur tiendront réellement ?
En tant que fabricant avec plus de 14 années d’expertise dédiée, je sais que exiger un contrôle qualité rigoureux est la seule façon d’éviter des défaillances catastrophiques lors de l’assemblage.
Dans ce post, vous allez apprendre exactement comment évaluer un protocole de revêtement test magnétique complet, étape par étape.
Du test de brillance à la fumée saline (SST) à la vérification d’adhérence par hachure croisée, nous couvrirons les méthodologies éprouvées qui garantissent que vos composants respectent les normes strictes ISO/TS16949 et PPAP Niveau 3.
Donc, si vous cherchez à vous procurer des assemblages magnétiques sans défaut et à protéger votre marge, ce guide est pour vous.
Plongeons directement dans le sujet.
Pourquoi la vérification rigoureuse des revêtements est-elle cruciale pour les aimants permanents
Vos assemblages de moteurs magnétiques échouent-ils prématurément en raison d’une corrosion inattendue ? La cause première remonte souvent à des matériaux non protégés ou mal protégés. Nous savons que vérifier la durabilité de ces composants est non négociable pour protéger votre marge.
Les vulnérabilités inhérentes des aimants bruts
Les matériaux magnétiques bruts sont des moteurs de performance, mais ils présentent des faiblesses chimiques distinctes :
- NdFeB (Néodyme Fer Bol) : Très sujets à une oxydation rapide et à la rouille lorsqu’ils sont exposés à l’humidité atmosphérique.
- SmCo (Cobalt de samarium) : Bien que naturellement plus résistants à la corrosion, ils restent extrêmement fragiles et susceptibles de se dégrader physiquement sans blindage approprié.
Comment les environnements opérationnels dégradent les performances
Les conditions sur le terrain sont brutales pour les aimants non protégés. Sans protocoles de tests environnementaux vérifiés, vos composants font face à des menaces immédiates :
- Humidité élevée : Accélère la formation de rouille dans NdFeB, provoquant un gonflement physique qui peut bloquer les rotor du moteur.
- Températures extrêmes : Déclenche l'expansion thermique, mettant à rude épreuve la structure physique du aimant.
- Exposition chimique : Élimine les revêtements faibles, entraînant une perte rapide et permanente du flux magnétique.
Prolonger la durée de vie grâce à des traitements de surface éprouvés
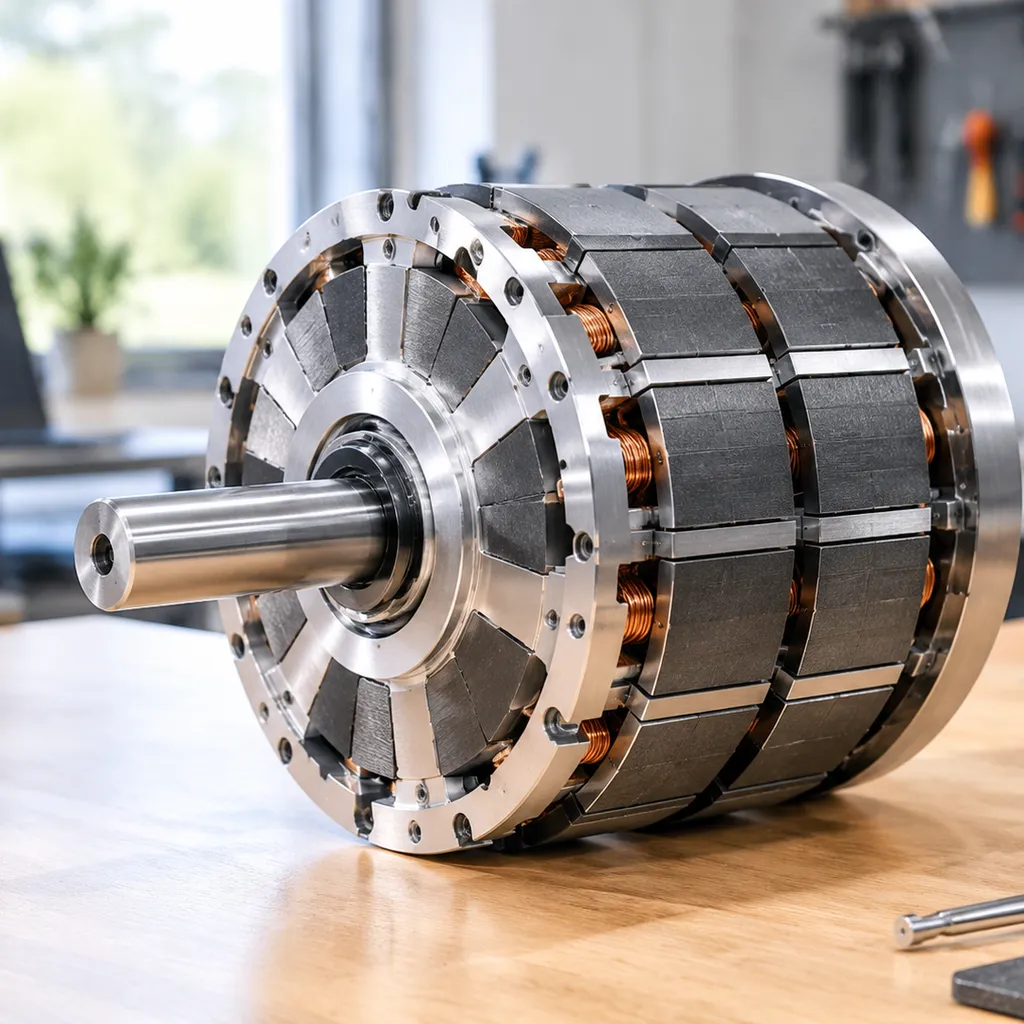
Pour prévenir des défaillances catastrophiques sur le terrain, nous concevons des traitements de surface robustes pour NdFeB. Une couche protectrice adéquate agit comme un bouclier impénétrable, prolongeant directement la durée de vie opérationnelle des composants critiques tels que les assemblages moteurs magnétiques à grande vitesse et les faisceaux Halbach complexes.
Cependant, appliquer simplement une couche de nickel, de zinc ou d epoxy ne suffit jamais. Pour garantir la fiabilité des assemblages magnétiques et assurer que les matériaux magnétiques dépourvus de défauts parviennent sur votre ligne de production, nous devons valider l’intégrité de la barrière. L’exécution d’un test de revêtement est la seule manière dont nous atténuons votre risque, réduisons les réclamations de garantie et garantissons des performances à long terme dans les environnements les plus difficiles.
Méthodologies centrales de test de revêtement dans la fabrication magnétique
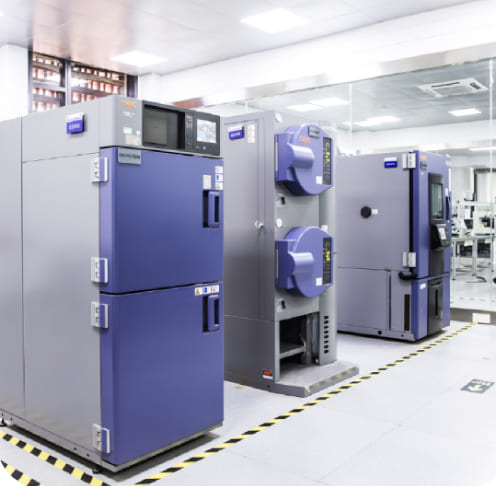
TEST PCT HAST
Pour garantir que nos produits tiennent le coup dans le monde réel, nous les soumettons à une série rigoureuse de protocoles de tests environnementaux. Chaque test de revêtement que nous exécutons est conçu pour repousser les limites des traitements de surface afin de délivrer des matériaux magnétiques sans défaut.
- Test de spray salin (SST) : Ceci est notre référence absolue pour la vérification de la résistance à la corrosion. Nous exposons des aimants revêtus à une brume saline corrosive pour suivre la formation de rouille. Cela établit des repères standard stricts basés sur le type de revêtement spécifique, garantissant une durabilité ultime du placage au néodyme dans des environnements humides ou marins.
- Test en autoclave sous pression (PCT / HAST) : Nous simulons des années d'usure environnementale en quelques jours. En soumettant les aimants PCT à une chaleur extrême fortement accélérée, à une forte humidité et à une pression intense, nous vérifions la stabilité à long terme et la résilience en champ.
- Mesure du revêtement par fluorescence X (XRF) : La précision est tout lorsque l’on trace des contours comment fabriquer des aimants NdFeB pour des assemblages serrés. Nous utilisons des rayons X non destructifs pour vérifier l'épaisseur exacte du revêtement magnétique. Cela garantit que la tolérance dimensionnelle est parfaitement maintenue sans compromettre le flux magnétique sous-jacent.
- Test d’adhérence en croisillon : Un traitement de surface est inutile s'il se décolle sous tension. Nous traçons une grille précise dans le revêtement et le testons avec du ruban adhésif à haute adhérence pour vérifier la résistance brute à l’adhésion. Réussir ce test signifie zéro pelage, zéro délamination et zéro interférence mécanique dans le moteur ou l’assemblage final.
- Test de choc thermique : Différents matériaux se dilatent et se contractent à des taux différents. Nous exposons des aimants revêtus à des fluctuations rapides et extrêmes de température chaude à froide pour identifier et éliminer toute inadéquation de dilatation thermique. Ce test est non négociable lorsque l’on conçoit des solutions fiables aimants à haute température pour des applications industrielles et automobiles exigeantes.
Aligner les tests de revêtement sur les normes automobiles
Lorsque nous fabriquons des ensembles magnétiques, passer par une étape rigoureuse test de revêtement est non négociable. Les industries mondiales exigent une preuve que nos aimants survivront réellement sur le terrain. Nous alignons nos protocoles de tests environnementaux sur des normes internationales strictes afin de garantir la fiabilité à long terme des assemblages magnétiques.
Conformité ISO 9001 et ISO 14001
Nous comptons sur des tests de revêtement complets pour maintenir ces normes globales essentielles. Cela garantit que chaque lot que nous expédions répond exactement aux exigences de base tant en matière de qualité que de durabilité.
- ISO 9001 : Valide nos systèmes de gestion de la qualité, assurant des matériaux magnétiques cohérents et sans défauts.
- ISO 14001 : Veille à ce que nos procédés de traitement de surface soient respectueux de l’environnement et sûrs.
Conformité ISO/TS16949 Contrôle Qualité
Le secteur automobile pousse les composants à leurs limites absolues. Pour respecter des normes strictes contrôle qualité ISO/TS16949 notre processus de vérification du revêtement doit être irréprochable. Nous testons continuellement la durabilité du placage au Néodyme face à la chaleur, à l abrasion et à l’humidité afin que les constructeurs automobiles n’aient jamais à se soucier de pannes inattendues du moteur par la suite.
Atteindre la Conformité PPAP Niveau 3
Les principaux équipementiers ne se contentent pas de notre parole — ils exigent des données concrètes. Nous remplissons avec succès Conformité PPAP niveau 3 en soutenant nos exécutions de production avec des résultats de tests entièrement documentés.
- Données traçables : Nous enregistrons les métriques exactes de chaque test de revêtement que nous réalisons.
- Fiabilité éprouvée : Une preuve documentée garantit que notre ingénierie personnalisée des aimants respecte les spécifications exactes en dimensions et en performances requises par l'acheteur.
Que nous construisions une matrice de moteurs automobiles complexe ou des composants standard, les produits que nous concevons subissent ces validations strictes afin de garantir qu'ils fonctionnent exactement comme prévu dans le monde réel.
Le ROI financier d’un test de revêtement
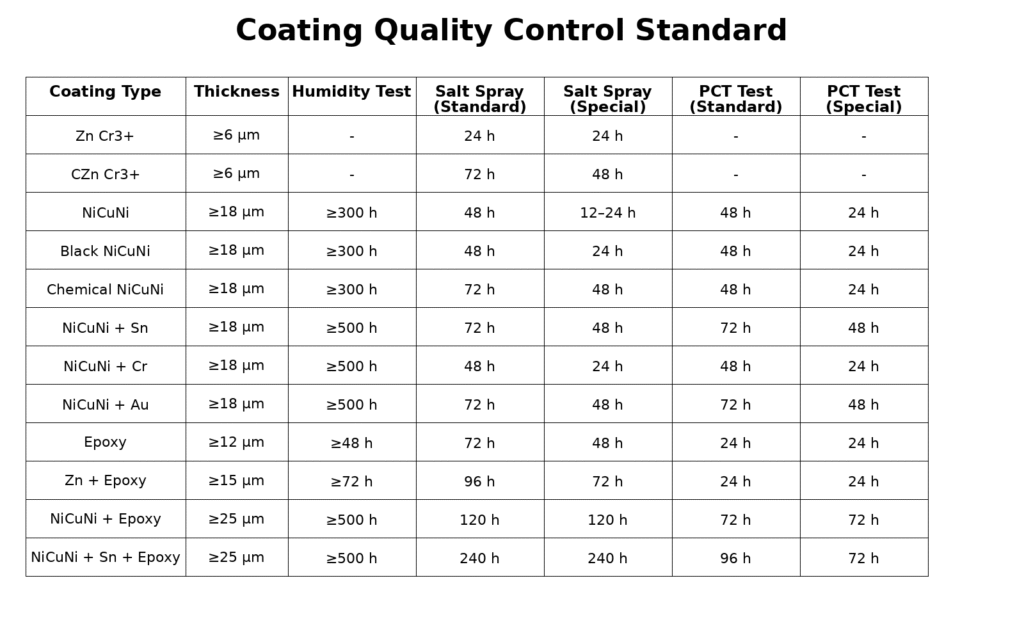
Test de spray salin test PCT test revêtement
Sauter un test de revêtement pourrait sembler être une manière rapide de réduire le temps de production, mais les conséquences financières des aimants défaillants vous coûteront bien plus cher. Un contrôle qualité strict affecte directement votre résultat net. Nous privilégions des tests rigoureux car nous savons ce qui se passe lorsque des assemblages magnétiques non vérifiés échouent sur le terrain.
Prévenir les défaillances catastrophiques
Lorsque le traitement de surface d’un aimant échoue, le matériau de base se dégrade rapidement. La vérification en amont garantit la fiabilité de l’assemblage magnétique et évite des défaillances massives dans les applications finales.
- Stoppe la corrosion avant que les pièces ne quittent l’installation.
- Protège le système à partir de débris s’écaillant et de blocages mécaniques.
- Garantit la performance dans des environnements opérationnels difficiles.
Réduction des réclamations de garantie du fabricant
Fournissant des matériaux magnétiques sans défaut ce n’est pas simplement une question de passer une inspection ; c’est protéger le portefeuille de votre marque.
- Moins de remplacements : Des revêtements vérifiés signifient que les pièces tiennent réellement leur durée de vie prévue.
- Des coûts de garantie plus bas : Vous n’avez plus à payer pour des réparations sur le terrain coûteuses et des rappels de produits.
- Réputation protégée : Une qualité constante et vérifiable renforce la confiance et les affaires répétées.
L’avantage du test intégré
Il existe un avantage financier majeur à se procurer des ensembles magnétiques complets auprès d’un fournisseur unique équipé de capacités d’essai internes. Lorsque vous combinez une vérification rigoureuse du revêtement avec une technologie avancée usinage d’aimants, vous éliminez complètement les risques liés au déplacement des pièces entre plusieurs vendeurs. Nous assurons la fabrication et les essais sous un même toit, vous fournissant un ensemble prêt à être installé et entièrement vérifié qui protège votre retour sur investissement dès le premier jour.
FAQ sur les tests de revêtement
Quelle est la durée standard d’un essai de brouillard salin sur les aimants au néodyme ?
Lors de nos essais d’essai de brouillard salin (SST), la durée nécessaire dépend fortement du traitement de surface spécifique. Pour le dépôt Ni-Cu-Ni standard, nous effectuons généralement le test sur 24 à 48 heures. Pour des revêtements époxy de haut niveau, qui offrent une durabilité supérieure au revêtement de néodyme, le test dépasse facilement 96 heures. Ce protocole d’essais accélérés environnementaux simule des années d’exposition à la corrosion dans des conditions réelles en seulement quelques jours.
Comment les tests garantissent que l’épaisseur du revêtement du magnet ne diminue pas la force d’attraction magnétique ?
Chaque couche de revêtement agit comme une barrière physique. Si un revêtement est trop épais, il crée une cavité d’air indésirable entre le aimant et le métal avec lequel il interagit, affaiblissant instantanément la force d’attraction. Nous utilisons une fluorescence X précise pour surveiller l’épaisseur exacte du revêtement du aimant. En contrôlant strictement cette dimension, nous garantissons que le niveau de magnétisation de l’aimant permanent se traduit directement par la puissance de maintien exacte que votre conception exige.
Pourquoi le test d’adhérence par hachures croisées est-il critique pour les assemblages de moteurs à grande vitesse ?
Les assemblages de moteurs à grande vitesse fonctionnent sous une contrainte extrême, gérant des régimes extrêmement élevés, des chocs thermiques et des vibrations intenses. Si un revêtement commence à se décoller ou à s’écailler dans ces conditions, les débris lâches bloqueront rapidement l’espace d’air étroit du moteur, entraînant une défaillance catastrophique. Nous comptons sur le test d’adhérence par hachures croisées pour garantir que le traitement de surface est définitivement lié au matériau magnétique brut. Le passage de ce spécifique test de revêtement prouve que la couche extérieure ne s’écaillera pas ni ne se détachera, garantissant des matériaux magnétiques sans défaut qui maintiennent vos moteurs en fonctionnement en toute sécurité.
 French
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
Laissez un commentaire