
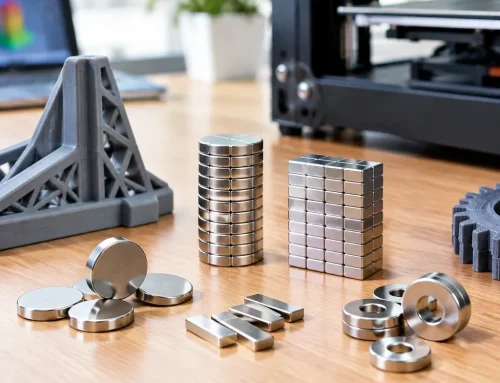
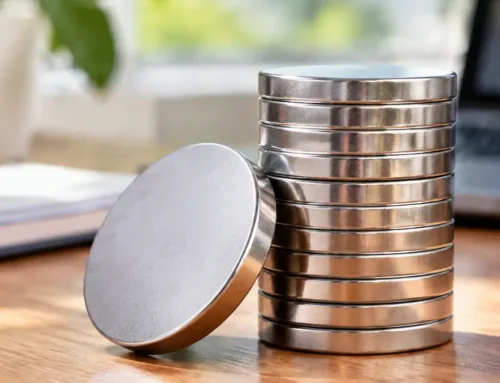
آهنربای نئودیمیومی همچنان قدرتمندترین و پرکاربردترین ماده مغناطیسی دائم کمیاب زمین است که امروزه وجود دارد. آهنربای نیودیم را میتوان به سه دسته: آهنربای نیودیم سنتز شده، آهنربای نیودیم چسبیده، و آهنربای نیودیم فشرده شده با حرارت تقسیمبندی کرد، بر اساس فرایند ساخت. هر شکل دارای ویژگیهای مغناطیسی متفاوتی است، لذا حوزه کاربرد آنها به صورت تداخلپذیر کمتر بوده و رابطهای مکملگونه دارند. مصرفکنندگان آهنرباها از اینکه آهنرباهای نیودیم چگونه ساخته میشوند کنجکاو هستند. آهنربای نیودیم سنتز شده با فرایند متالورژی پودر سنتز میشود و سهم بازار به طور مطلق برتری دارد.
چگونه آهنرباهای نیودیم ساخته میشوند؟
آهنربای نیودیم سنتز شده از طریق مواد اولیه که در کوره ذوب القایی در خلا یا جو بیاثر ذوب میشوند، سپس به صورت نوار بهشکل نوار Nd-Fe-B پردازش و خنک میشوند تا آلیاژ Nd-Fe-B تشکیل شود. نوارهای آلیاژ به پودری با قطر چند میکرون تبدیل میشوند. پودر ریز سپس در میدان مغناطیسی جهتدار متراکم شده و به صورت جامدهای چگال با ویژگیهای مغناطیسی مطلوب سنتز میشوند. این جامدها سپس به اشکال مشخص ماشینکاری شده، سطحگذاری میشوند و مغناطیده میشوند.
وزنکشی
وزنکشی مواد خام صلاحیتدار مستقیماً با دقت ترکیب مغناطیسی مرتبط است. خلوص یا مواد خام و پایداری ترکیب شیمیایی پایهای برای کیفیت محصول است. آهنربای نیودیم سنتز شده معمولاً آلیاژ کمیاب زمینی مانند Pr-Nd Mischmetal، La-Ce Mischmetal، و Dy-Fe آلیاژ را به دلیل هزینه به عنوان ماده مصرف میکند. عناصر با نقطه ذوب بالا مثل بورن، مولیبدن یا نیوبیوم به صورت ferroalloy اضافه میشوند. لایه زنگروش، ناهمگونی، اکسید و کثیفی روی سطح مواد خام باید با دستگاه میکروبلست جدا شود. علاوه بر این، اندازه مناسب مواد خام باید باشد تا کارایی در فرایند ذوب بعدی را تأمین کند. نیودیم دارای فشار بخار کم و خواص شیمیایی فعال است، بنابراین در فرایند ذوب مقداری از تبخیر و اکسیداسیون وجود دارد؛ بنابراین، در فرایند وزنکشی آهنربای نیودیم سنتز شده باید مقدار اضافی از عناصر کمیاب زمینی به منظور دقت ترکیب مغناطیسی اضافه شود.
ذوب و ریختگری نوار
ذوب و ریختگری نوار برای ترکیب، وضعیت بلورین و توزیع فاز حیاتی است و در نتیجه فرایندهای بعدی و عملکرد مغناطیسی را تحت تاثیر قرار میدهد. مواد خام برای حالت مایع از طریق فرایند ذوب با فرکانس متوسط و پایین در خلا یا جو بیاثر حرارت میبینند. ریختگری زمانی میتواند پردازش شود که ذوب آلیاژ همگنشود، اگزاست و سربارهزدایی گردد. ساختار میکروسکوپی یک غرابریخت نمونه خوب باید دارای بلورهای ستونی رشد یافته و با اندازه کوچک باشد، در این حالت فاز Nd-rich باید در امتداد مرز دانهها توزیع شود. علاوه بر این، میکروسکوپی نوار ریختی باید از فاز α-Fe خالی باشد. دیاگرام فاز Re-Fe نشان میدهد که آلیاژ سهفلزی کمیاب زمین به طور اجتنابی فاز α-Fe را در هنگام سرد شدن تدریجی تولید میکند. خواص مغناطیسی نرم در دمای اتاق فاز α-Fe عملکرد مغناطیسی آهنربا را به شدت آسیب میزند، بنابراین باید با سردسازی سریع مهار شود. برای دستیابی به اثر سردسازی سریع که از تولید فاز α-Fe جلوگیری کند، Showa Denko K. K. فناوری ریختگری با نوار را توسعه داد و به زودی به فناوری روال تبدیل شد. توزیع یکنواخت فاز Nd-rich و اثر مهاری بر فاز α-Fe میتواند به طور مؤثری محتوای کل کمیاب زمین را کاهش دهد که به ساخت آهنربای با کارایی بالا و کاهش هزینهها کمک میکند.
انهدام هیدروژنی
رفتار هیدروژنی فلز کمیاب زمینی، آلیاژها یا ترکیبات بین فلزی و خصوصیات فیزیو شیمیایی هیدرید همیشه یک مسئله مهم در کاربردهای کمیاب زمینی بوده است. شمش آلیاژ Nd-Fe-B نیز گرایش بسیار قوی به هیدروژنه شدن نشان میدهد. اتمهای هیدروژن در جایگاه بین ذرات میان فازی اصلی و فاز مرزی دانه Nd-rich وارد میشوند و ترکیب بیندانهای تشکیل میشود. در نتیجه فاصله بین اتمی افزایش یافته و حجم شبکه گسترش مییابد. تنش داخلی حاصل باعث ترکهای مرز دانهایی (شکست بیندانهای)، شکستن کریستالی (شکست از طریق سطح) یا شکست سوپردیلیک میشود. این فرایندها با صدای ترکخورش همراه است و به همین دلیل به عنوان انهدام هیدروژنی شناخته میشود. فرایند انهدام هیدروژنی آهنربای نیودیم سنتز شده نیز با عنوان فرایند HD شناخته میشود. ترکهای مرز دانه و شکست کریستالی که در فرایند انهدام هیدروژنی ایجاد میشوند، ذرات پودری NdFeB خام بسیار شکننده است و به نفع فرایند آسیاب با جتهای بعدی است. علاوه بر افزایش کارایی فرایند آسیاب با جت، فرایند انهدام هیدروژنی همچنین به تنظیم اندازه متوسط پودر نازک کمک میکند.
آسیاب با جت
آسیاب با جت عملیترین و کارآمدترین راهحل در فرایند پودر است. آسیاب با جت از یک جت با سرعت بالا از گاز بیاثر استفاده میکند تا پودر درشت را به سرعت فرامکانهای صوتی برساند و پودر را به هم برخورد دهد. هدف اصلی فرایند پودر یافتن اندازه ذره مناسب و توزیع اندازه ذرات است. تفاوت این ویژگیها در مقیاسهای ماکروسکوپی، به طور مستقیم بر پرکردن پودر، جهتگیری، فشردهسازی، خروج از قالب و میکروساختار ایجاد شده در فرایند sintering تأثیر میگذارد و از این طریق به طور حساس بر عملکرد مغناطیسی، خواص مکانیکی، ترمودحرارتی و پایداری شیمیایی آهنربای نیودیم سنتز شده اثر میگذارد. ساختار میکرو ایدهآل، فاز اصلی دانههای ریز و یکنواخت است که با فاز اضافه صاف و نازک احاطه شده است. علاوه بر این، جهت سهولت mags magnetization اصلی باید تا حد امکان در راستای جهت جهتگیری قرار گیرد. خلأها، دانههای بزرگ یا فاز مغناطیسی نرم باعث کاهش قابل توجهی در سایرین مغناطیسی میشود.remanence و مربعی بودن منحنی کاهش-demagnetization همواره کاهش مییابد در حالی که جهت آسانسازی مغناطیسی دانه از جهت جهتگیری منحرف میشود. در نتیجه، آلیاژها باید تا اندازه تکبلور با قطر ۳ تا ۵ میکرون پودر شوند.
متراکمسازی
متراکمسازی با جهتگیری میدان مغناطیسی به منظور استفاده از تعامل بین پودر مغناطیسی و میدان مغناطیسی خارجی است تا پودر را در جهت آسان مغناطیسگذاری همسو کند و با جهت نهایی مغناطیسگذاری هماهنگ نماید. متراکمسازی با جهتگیری میدان مغناطیسی رایجترین روش برای تولید آهنربای ناهمجهت است. آلیاژ Nd-Fe-B در فرایند قبلی آسیاب با جت به ذرات تکبلوری تبدیل شده است. ذره تکبلوری ناویهدار است و هر کدام تنها یک جهت آسان مغناطیس دارد. پودر مغناطیسی با اثر میدان خارجی از چند حوزه به دامنه واحد تبدیل خواهد شد. میدان مغناطیسی پس از پرکردن آزادانه در قالب، سپس جهت easy magnetization ( جهت آسان در آهنربایی) محور c را برای سازگاری با جهت میدان مغناطیسی خارجی از طریق چرخش یا حرکت تنظیم کنید. محور c پودر آلیاژ در واقع وضعیت چیدمان خود را در فرآیند فشردهسازی حفظ میکند. قطعات فشردهشده باید قبل از قالبگیری از میدان demagnetization انجام شوند. مهمترین شاخص فرآیند فشردهسازی، درجه جهتدهی است. درجه جهتدهی مغناطیسهای نئودیمی لایهای سرامیکشده توسط عوامل مختلفی تعیین میشود، از جمله شدت میدان جهتدهی، اندازه ذرات، چگالی ظاهری، روش فشردهسازی، فشار تراکم و غیره.
ستیندریگ
چگالی بخش فشرده میتواند پس از فرایند پختهسازی تحت خلا بالا یا جو غیر فعال خالص، به بیش از 95% از چگالی نظری برسد. بنابراین حفرههای موجود در مغناطیس نئودیوم پخته شده بسته میشوند که یکنواختی تراکم شار مغناطیسی و پایداری شیمیایی را تضمین میکند. از آنجایی که خواص مغناطیسی دائمی مغناطیسهای نئودیوم پخته شده به طور نزدیکی با ساختار میکروسکوپی خود ارتباط دارند، همچنین عملیات حرارتی پس از فرایند پخت برای تنظیم عملکرد مغناطیسی، به ویژه مقدار قفلپذیری داخلی، حیاتی است. فاز مرز دانهای غنی از Nd نقش فاز مایع را ایفا میکند که قادر است واکنش پخت را ترویج کرده و نقایص سطحی روی دانه فاز اصلی را ترمیم کند. دمای پخت مغناطیس نئودیومی معمولاً از 1050 تا 1180 درجه سلسیوس متغیر است. دمای اضافی منجر به رشد دانه و کاهش قفلپذیری داخلی خواهد شد. برای دستیابی به قفلپذیری داخلی ایدهآل، مربعی بودن منحنی از بین رفتن میدان، و از دست دادن ناوابسته در دمای بالا، مغناطیس نئودیومی پخته معمولاً نیازمند عملیات دو مرحله گرمایش تصفیهای در دمایهای 900 و 500 درجه سلسیوس میباشد.
ماشینکاری
علاوه بر شکل عادی با اندازه متوسط، آهنربای نئودیمیِ پودر فشرده شده به دلیل محدودیتهای فنی در فرایند جهتدهی میدان مغناطیسی و فشردهسازی، بهطور مستقیم دستیابی به شکل و دقت ابعادی مطلوب در یک مرحله دشوار است؛ بنابراین ماشینکاری ناگزیر است برای آهنربای نئودیمیِ پودر فشرده شده. بهعنوان یک ماده سرامتی-فلز معمول، آهنربای نئودیمیِ پودر فشرده شده نسبتاً سخت و شکننده است، و سپس تنها برش، سوراخکاری و پرداخت میتواند انجام شود. قابل استفاده در فرایند ماشینکاری آن در میان فناوریهای ماشینکاری سنتی. برش تیغه معمولاً از تیغه با پوشش الماس یا الماس کربن (CBN) استفاده میکند. برش سیم و برش لیزری برای ماشینکاری آهنرباهای با شکل خاص مناسب هستند، اما در عین حال به دلیل کمبود کارآمدی تولید و هزینه پردازش بالا، متهم به این موارد هستند. فرایند سوراخکاری آهنربای نئودیمیومی پودری عمدتاً با الماس و لیزر انجام میشود. لازم است فرایند دراگشاسی انتخاب شود وقتی که سوراخ داخلی آهنربای حلقهای بزرگتر از 4 میلیمتر باشد. بهعنوان محصول جانبی در فرایند دراگشاسی، هسته دراگشده میتواند برای تولید آهنربای کوچکتر مناسب دیگر استفاده شود و از این طریق نسبت استفاده از مواد را بهطور قابل توجهی افزایش دهد. چرخ سنگزنی برای کپیکاری بر پایه سطح سنگزنی تولید میشود.
پرداخت سطحی
درمان حفاظتی سطحی یک فرایند ضروری برای آهنربای نئودیمیم است، به ویژه برای آهنربای نئودیمیوم متخلخل. آهنربای نئودیمیوم متخلخل دارای ساختار میکرو چند مرحلهای است و شامل فاز اصلی Nd2Fe14B، فاز غنی از Nd و فاز غنی از B میباشد. فاز غنی از Nd تمایل بسیار قوی به اکسیداسیون دارد و در محیط مرطوب، با فاز اصلی به عنوان باتری اولیه تشکیل میدهد. مقدار کمی از عناصر جانشین قادر است پایداری شیمیایی آهنرباها را افزایش دهد، اما با کاهش در عملکرد مغناطیسی همراه است. بنابراین حفاظت آهنربای نئودیمیوم متخلخل عمدتاً به سطح آن محدود میشود. درمان سطحی آهنربای نئودیمیوم متخلخل میتواند به دو دسته فرایند مرطوب و فرایند خشک تقسیم شود. فرایند مرطوب به معنای این است که آهنرباها تحت درمان حفاظتی سطحی در آب خالص یا محلول قرار میگیرند. فرایند مرطوب شامل فسفات، آبکاری، آبکاری بدون استفاده از سطح، الکتروفورز، پوشش اسپری و پوشش غوطهوري میشود. فرایند خشک به معنای این است که آهنرباها از طریق فرایندهای فیزیکی یا شیمیایی بدون تماس با محلول تحت حفاظت سطحی قرار میگیرند. فرایند خشک عموماً شامل رسوبدهی بخار فیزیکی (PVD) و رسوبدهی بخار شیمیایی (CVD) است.
مغناطیسی شدن
بیشتر آهنرباهای دائمی پیش از استفاده برای کاربردهای مخرّجه، مغناطیده میشوند. فرایند مغناطیسسازی به اعمال یک میدان مغناطیسی در جهت نگاشت شده به سمت آهنربای دائمی اشاره دارد و با افزایش مغناطیسسازی به سطح فنی اشباع میرسد. نیروی میدان مغناطیسی خارجی. هر نوع ماده مغناطیسی دائمی به شدت میدان مغناطیسی متفاوتی برای رسیدن به اشباع فنی در جهت القای مغناطیسی نیاز دارد. باقیماندگی و قطره مقطع درونی کمتر از مقادیر مربوطه خواهند بود مگر اینکه شدت میدان مغناطیسی خارجی کمتر از میدان مغناطیسی اشباع فنی باشد. مغناطیس دائمی را میتوان به دو دسته همجهت (ایزوتروپیک) و غیرهمجهت (آینسوتروپیک) تقسیم کرد که بستگی به وجود یا عدم وجود جهت مغناطیداری آسان دارد. به عنوان یک مغناطیس غیرهمجهت با مقطع درونی بالا، مغناطیس نئودیمیوم پختهشده برای مغناطیسیشدن از طریق مغناطیسسازی با ضربه نیاز دارد. باتری پس از یکسو سازی شارژ میشود، سپس انرژی الکتریکی در خازن در همان瞬ه به محفظه مغناطیسدهنده تخلیه میشود. محفظه مغناطیسدهنده میتواند در جریان قوی瞬時 از طریق آن میدان مغناطیسی پالس دار ایجاد کند. بنابراین مغناطیس دائمی در سیمپیچ مغناطیس میشود. الگوهای مغناطیسدهی مختلفی میتواند بر روی مغناطیس نئودیمیوم پختهشده به دست آید تا زمانی که با جهت تکیه خود تداخل نکند.
 Persian
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
[…] و عملکرد. برای بینشهای فنی درباره تولید و پوششهای مغناطیسی، ممکن است بیابید چگونه میتوان مغناطیس NdFeB ساخت […]
[…] ذرات از مایعات با سرعت بالا. برای درک مهندسی پشت این نیرو، نگاه به چگونگی ساخت مغناطیسهای NdFeB نشان میدهد فرآیند سینترینگ پیچیدهای که قدرت آنها را تعریف میکند. این مغناطیسها محصور میشوند […]
[…] فناوری. این تراکم شار مغناطیسی بالایی ارائه میدهد بدون اشغال فضا. درک فرایند تولید مغناطیسهای NdFeB دقیقاً توضیح میدهد چرا این ماده بر عملکرد بالا غالب است […]
[…] اندازهگیری پوشش فلورسانس: دقت هر چیزی است وقتی نقشهبرداری از چگونگی ساخت مغناطیسهای NdFeB برای مونتاژهای دقیق انجام میشود. از پرتوهای ایکس غیر مخرب برای تأیید دقیق ضخامت پوشش مغناطیسی استفاده میکنیم. این […]
[…] و جلوگیری از آتشسوزی نیاز به محیطهای سنگین تخصصی دارد، که به همین دلیل درک چگونگی ساخت اجزای مغناطیس NdFeB به تصویر کشیدن ماهیت پرت volatile این مواد خام کمک میکند […]
[…] سیگنال: ما هستههای با کیفیت بالا را به کار میگیریم—درک چگونگی ساخت ماده مغناطیسی NdFeB به ما اجازه میدهد تا شدت شار پایداری را تضمین کنیم که از درایو سیگنال در طول […] جلوگیری میکند