
Nauka stojąca za kruchością materiałów magnetycznych stałych
Inżynierowie regularnie pytają nas, dlaczego magnesy rzadko-ziem stałe o wysokiej wydajności odłamują się lub kruszą w porównaniu do stali konstrukcyjnej. Gdy projektujesz kluczowe elementy silników lub precyzyjną robotykę, zrozumienie kruchość materiałów magnetycznych stałych jest niezbywalne. W naszym 14-letnim doświadczeniu inżynierskim w NBAEM stwierdziliśmy, że kruchość tych materiałów nie jest wadą — to po prostu fizyka.
Związki magnetyczne międzymetaliczne a krystaliczna struktura
Sinterowane magnesy ziem rzadkich są w istocie związkami międzymetalicznymi. W przeciwieństwie do standardnych metali, które ulegają odkształceniu pod naciskiem, ograniczony w nich jest odkształcalność plastyczna na poziomie sieci atomowej.
- Zero punktu plastycznego: Gdy następuje impakt mechaniczny, materiał nie może pochłonąć energii przez zginanie ani zgniatanie.
- Natychmiastowe pęknięcie: Ponieważ sztywne wiązania atomowe nie mogą się rozciągnąć, po prostu pękają. Ta sztywna struktura krystaliczna skutkuje wyjątkowo niską wytrzymałością na pękanie magnetu w porównaniu do standardowych metali używanych w produkcji.
Wewnętrzne naprężenia w metalurgii proszków
Proces produkcyjny niezbędny do osiągnięcia maksymalnej siły magnetycznej naturalnie tworzy podatności strukturalne. Wykorzystujemy zaawansowaną metalurgię proszków, aby wyrównać domeny magnetyczne, lecz kompromisy fizyczne są nieuniknione:
- Ściskanie i sintering: zagęszczanie ultradrobnego proszku metalicznego pod skrajnym ciepłem i ciśnieniem naturalnie blokuje metalurgia proszkowa naprężenia wewnętrzne w miarę ochładzania i twardnienia materiału.
- Mikroporowatość: Proces spiekania pozostawia w swojej strukturze mikroskopijne pustki rozsiane w całym ciele magnesu. Te niewielkie luki działają jako punkty koncentracji naprężeń wewnętrznych, przez co materiał jest wysoce podatny na odpryski i pęknięcia pod obciążeniem fizycznym.
Naprężenie termiczne i mikro-pękanie
Magnesy rzadko pracują w idealnych warunkach klimatycznych. Ekstremalne wahania temperatur są głównym zagrożeniem dla trwałości magnesów na rzadkie ziemi. Szybkie przejścia od gorącego do zimnego powodują, że zewnętrzne warstwy magnesu rozszerzają się lub kurczą w inni sposób niż gęsty, wewnętrzny rdzeń. Ponieważ materiał nie może się rozciągać, to nierówne rozszerzanie termiczne wymusza rozerwanie sieci krystalicznej. Powoduje to niewidoczne mikro-pęknięcia głęboko w elementcie. Z czasem te mikroskopijne defekty zagrażają integralności strukturalnej, prowadząc do nagłych, kosztownych awarii podczas pracy z dużą prędkością lub montażu.
Kruchość w różnych materiałach magnetycznych
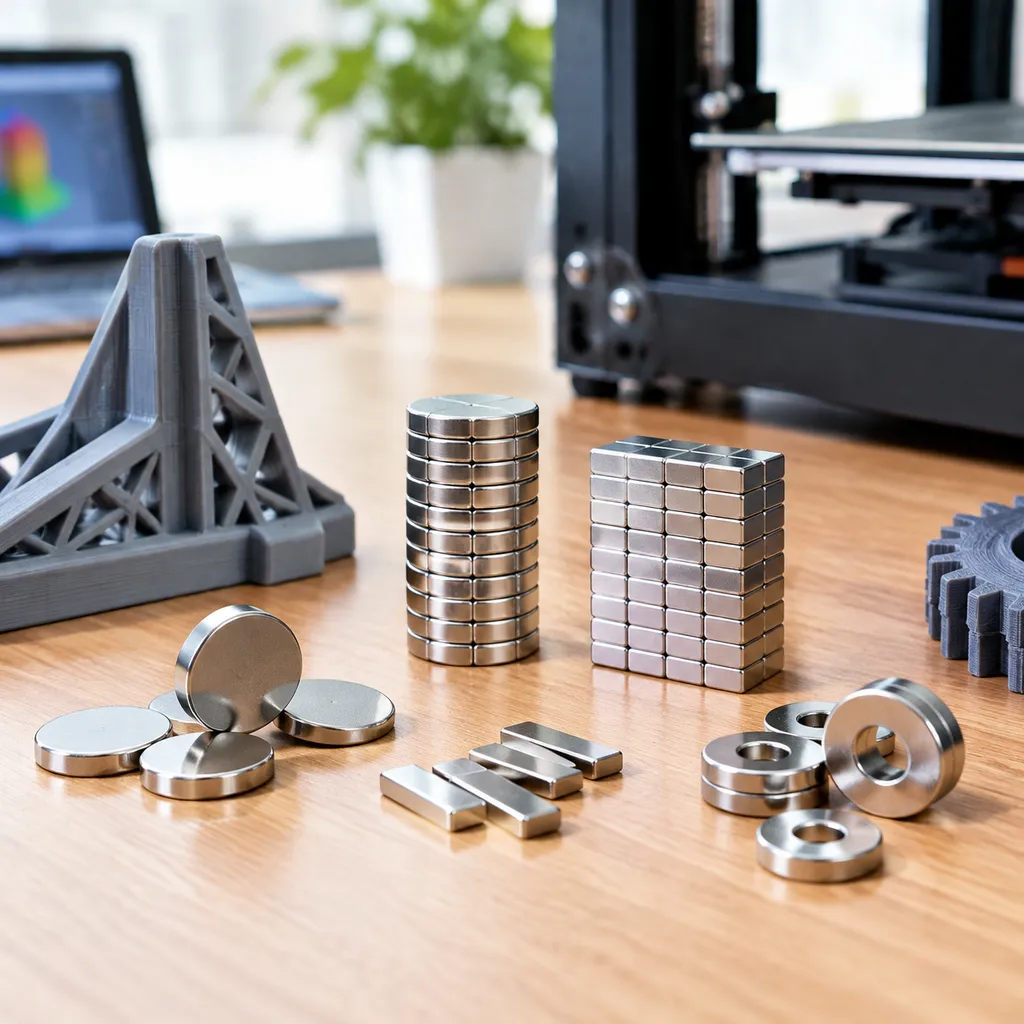
Kiedy projektujemy rozwiązania magnetyczne na rynki globalne, nieustannie musimy balansować między wyjściem magnetycznym a kruchość materiałów magnetycznych stałych. Prawie wszystkie sztywne magnesy są z natury kruchymi, lecz dokładny poziom kruchości znacznie różni się w zależności od konkretnej stali i metody wytwarzania.
Tabela porównawcza: Właściwości mechaniczne materiałów rdzeniowych
Oto szybki przegląd tego, jak różne komercyjne materiały magnetyczne radzą sobie ze stresem mechanicznym:
| Materiał magnetyczny | Poziom kruchości | Wytrzymałość na złamanie magnesu | Kluczowa cecha mechaniczna |
|---|---|---|---|
| Sinterowany neodym (NdFeB) | Wysoki | Niska | Ogromna siła magnetyczna, ale wysoce podatna na odpryski przy uderzeniu. |
| Samarium Kobalt (SmCo) | Ekstremalne | Bardzo niski | Wyjątkowa stabilność temperaturowa, ale notorycznie najbardziej krucha. |
| Ferryt (Ceramiczny) | Wysoki | Niska | Wysoce krucha; kruszy się pod wpływem naprężeń podobnie jak standardowe keramiki. |
| AlNiCo | Średnio-wysoka | Umiarkowana | Twarda i krucha, choć oferuje elastyczność do odlewów lub spiekania. |
- Sinterowany neodym (NdFeB): Podstawa Właściwości mechaniczne NdFeB priorytetuje czystą moc magnetyczną nad wytrzymałością fizyczną. Nagłe, niekontrolowane zderzenie na skutek zderzenia spójnym może prawie na pewno spowodować odpryski lub łamanie. Podczas oceny opcji ferrytowych vs neodymowych dla twojego zespołu, pamiętaj, że neodym wymaga znacznie bardziej rygorystycznych protokołów obsługi.
- Samarium Kobalt (SmCo): Polegamy zdecydowanie na SmCo w wysokotemperaturowych zastosowaniach motoryzacyjnych i lotniczych. Jednak Integralność strukturalna samarium-kobaltu jest notorycznie słaba. Jest najbardziej krucha ze wszystkich materiałów ziem rzadkich i łatwo pęka pod minimalnym obciążeniem mechanicznym.
- Ferryty (Ceramika): Fragility magnetycznego ferrytu dokładnie to, czego można oczekiwać od standardowego ceramiku. Jest wysoce kosztowo efektywny i odporny na korozję, ale pęknie lub roztrzaska się podobnie jak płytka ceramiczna przy uderzeniu w nieokreśloną siłę.
- AlNiCo: Choć nadal twardy i kruchy, AlNiCo ma nieco inny profil strukturalny. Ponieważ można go odlewać lub spiekać, wytrzymuje nieco lepiej pewne typy obróbki niż opcje rzadkich ziem rzadkich, choć nadal nie można go konwencjonalnie wiercić.
Alternatywne rozwiązania: magnesy gumowe, elastyczne i z żywicą
Jeżeli Twoja aplikacja obejmuje wysokie drgania lub uderzenia, które osłabiłyby standardową trwałość magnesu rzadkich ziem trwałości, często rekomendujemy alternatywy z żywicą lub elastyczne. Wtryskując polimerowe spoiwa – takie jak guma, nylon lub PPS – do proszku magnetycznego, drastycznie zmieniamy fizyczną naturę materiału.
Proces ten zapewnia doskonałą elastyczność mechaniczną i całkowicie eliminuje ryzyko odprysków. Wymiana jest prosta: zyskujesz bezpieczeństwo konstrukcyjne i łatwość montażu, ale kosztem szczytowych osiągów magnetycznych.
Ryzyka operacyjne i wyzwania produkcyjne
Zmaganie się z kruchością materiału magnetycznego na stałe wprowadza poważne bariery na linii produkcyjnej. Oto z czym się mierzymy podczas produkcji i wdrożeń:
Ryzyka obsługi i montażu
- Niekontrolowany przyciąganie: Gdy potężne magnesy zderzają się ze sobą, wysokociśniona kolizja powoduje natychmiastowe roztrzaskanie.
- Ryzyko dla bezpieczeństwa: Ten typ złamania magnesu przemysłowego powoduje odłamki latające i iskry, co stanowi zagrożenie. Obowiązkowe jest rygorystyczne przestrzeganie zasad obsługi magnesów neodymowych, aby zapewnić bezpieczeństwo operatorów i zapobiec odpadom.
Ograniczenia obróbki
- Brak standardowych narzędzi: Nie można wiercić, obrabiać ani frezować magnetów spiekanych jak zwykłe metale. Właściwa kruchość sprawia, że standardowe narzędzia tnące natychmiast pękają magnet.
- Szlifowanie diamentowe: Formowanie tych komponentów wymaga specjalistycznego, chłodzonego wodą procesem szlifowania diamentowymi narzędziami, aby zapobiec awariom konstrukcyjnym i kontrolować nagromadzenie ciepła.
Koszt awarii na końcowym użytkowaniu
- Uszkodzenie systemu: W zastosowaniach wysokiego ryzyka, takich jak pojazdy elektryczne (EV) i robotyka, obtłuczony magnes to kosztowna katastrofa.
- Zanieczyszczenie: Połamane odłameki magnetyczne mogą zablokować wirniki, zniszczyć wewnętrzną elektronikę lub zanieczyścić linie produkcyjne. Zrozumienie fizycznych ograniczeń różnych Materiały magnetyczne z góry jest kluczowe dla zapobiegania kosztownym późniejszym awariom.
Rozwiązania NBAEM w zakresie ograniczania kruchości stałego materiału magnetycznego

W NBAEM wiemy, że surowe magnety rzadko-ziemowe są z natury kruchymi materiałami. Aby przeciwdziałać kruchości stałych materiałów magnetycznych, opracowujemy praktyczne, strukturalne rozwiązania, które utrzymują ruch na liniach produkcyjnych bez kłopotów związanych z kosztownymi uszkodzeniami.
Projektowanie magnetów na strategicznym poziomie
Zajmujemy się kruchością już na etapie planu. Dzięki starannemu optymalizacji magnetycznych komponentów, nasz zespół inżynierów eliminuje ostre naroża o kącie 90 stopni, które są znane z uszkodzeń. Zamiast tego polegamy w dużej mierze na kantowanie krawędzi magnesu i zaokrąglone krawędzie. Ta prosta, ale kluczowa zmiana geometrii znacznie redukuje koncentracje naprężeń, czyniąc magnes znacznie trudniejszym do odpryskiwania pod ciśnieniem.
Powłoki ochronne i Powlekanie
Dodanie wysokiej jakości wykończenia powierzchni robi więcej niż tylko zapobieganie rdzewieniu. Zastosowanie odpowiedniej ochronnej powłoki magnetycznej— takiej jak Ni-Cu-Ni, epoksydowa lub galwanizacja cynkowa — dodaje mikroskopijną, lecz kluczową warstwę integralności strukturalnej. Ta ciasna zewnętrzna powłoka utrzymuje kruchą strukturę ziaren razem, będąc pierwszą linią obrony przed codziennymi próchnieniem magnesów spiekanych.
Przewaga Zespołu Magnetycznego
Najbezpieczniejszy sposób zarządzania materiałem o dużej kruchości to osłonięcie go zanim trafi na linię montażową.
- Obudowy magnetyczne ochronne: Bezpiecznie przechowujemy delikatne magnesy w trwałych skorupach ze stali, mosiądzu lub plastiku.
- Przeniesienie Ryzyka: Zlecając outsourcowanie kompletnych zespołów nam NBAEM, przenosisz zagrożenia związane z obsługą bezpośrednio na nas.
- Redukcje Kosztów: Odbiór gotowych do instalacji komponentów natychmiast obniża wewnętrzne wskaźniki scrapów i eliminuje nagłe opóźnienia na linii montażowej.
Kontrola jakości i PPAP na poziomie 3
Niezawodność mechaniczna nigdy nie zależy od przypadku. Jako wyspecjalizowany dostawca PPAP poziomu 3 magnetów, wspieramy cały nasz proces produkcyjny rygorystycznym, opartym na danych testowaniem. Nasze zakłady są w pełni zgodne z normami ISO 9001, ISO 14001 i ISO/TS16949, co gwarantuje, że każda partia wytrzyma mechaniczne warunki Twojej aplikacji.
Zarządzanie kruchością trwałych magnetycznych materiałów w zakładach
Radzenie sobie z kruchość materiałów magnetycznych stałych wymaga ścisłych protokołów operacyjnych na Twoim stanowisku produkcyjnym. Ponieważ spiekane magnesy rare-earth nie posiadają wytrzymałości na pękanie i są silnie narażone na pękanie przy uderzeniu, wprowadzamy bezpieczne praktyki obchodzenia się, aby chronić zarówno komponenty, jak i załogę.
Stanowiska pracy niemagnetyczne
Utworzenie właściwego środowiska fizycznego to Twoja pierwsza linia obrony przed złamaniami magnetów przemysłowych.
- Porzuć stal: Nigdy nie rozpakowuj ani nie montuj silnych magnesów na standardowych stanowiskach z węglem węglowym.
- Używaj bezpiecznych materiałów: Przejście na stanowiska pracy całkowicie wykonane z drewna, aluminium, stali nierdzewnej serii 300 lub tworzyw sztucznych o dużej wytrzymałości.
- Wyczyść strefę: Usuń wszystkie luźne narzędzia ferromagnetyczne (wykrawacze, klucze, luźne śruby) z najbliższego obszaru montażowego, aby zapobiec nagłemu, gwałtownemu przyciąganiu magnetycznemu.
Wytyczne obsługi magnesów neodymowych
Gdy magnesy są zbyt blisko siebie, przyciągają się z dużą prędkością i zderzają z wystarczającą siłą, aby się połamać. Polegamy na kontrolowanej bliskości, aby zapewnić rzadkich ziem trwałości podczas procesu produkcyjnego.
- Niestandardowe mocowania i manipulatorzy: Zawsze używaj dedykowanych niemetalowych uchwytów, aby mocno utrzymać magnesy na miejscu i prowadzić je podczas instalacji.
- Oddzielacze nietopiące: Przetrzymuj magnesy na linii montażowej za pomocą dosyć grubych separujących wypełnień z tworzywa sztucznego, drewna lub tektury. Nigdy nie układaj magnesów bez ochrony jeden na drugim.
- Kontrolowane zwolnienie: Nigdy nie pozwalaj, aby magnes „skoczył” do obudowy stalowej. Poprowadź go mechanicznie, aby zapewnić miękki, kontrolowany proces osadzania.
Szkolenie personelu i protokoły bezpieczeństwa
Nawet najlepszy próchnieniem magnesów spiekanych strategie zawodzą bez odpowiedniego przeszkolenia pracowników. Pracownicy na linii montażowej muszą rozumieć, że obcują z materiałami o kruchości porcelanowej filiżanki, a nie z twardym kawałkiem stali.
- Świadomość wpływu: Ucz pracowników, jak bezpiecznie rozdzielać silne magnesy poprzez ich przesuwanie, a nie ciągnięcie, aby zapobiec gwałtownemu złączaniu ponownemu.
- Obowiązkowy EPP: Zawsze wymagaj okularów ochronnych, aby chronić przed unoszącymi się magnetycznymi odłamkami w przypadku przypadkowego zderzenia z dużą prędkością. Grube rękawice też są niezbędne, aby zapobiec poważnym urazom związanym z przycięciami.
- Standaryzowane przepływy pracy: Wdrażaj ścisłe, krok po kroku instrukcje montażu. Jeśli potrzebujesz pomocy w opracowaniu bezpiecznych procedur obsługi lub niestandardowych uchwytów/elementów mocujących dla twojej linii produkcyjnej, skontaktuj się z naszym zespołem inżynierów aby omówić kompleksowe rozwiązanie montażu magnetycznego.
Najczęściej zadawane pytania: kruchość stałych materiałów magnetycznych
Dlaczego magnety neodymowe są tak kruche w porównaniu z normalną stalą?
Stal może się wyginać, ponieważ jej sieć atomowa umożliwia odkształcenie plastyczne. Magnets neodymowe nie mogą. Są wytwarzane poprzez metalurgię proszków — proces sprasowywania i wypiekania drobnego pyłu metalicznego. Kiedy dokładnie rozumiesz z czego są wykonane magnesy, staje się jasne, że ich sztywna struktura krystaliczna intermetaliczna nie ma żadnej elastyczności. To oznacza, że Właściwości mechaniczne NdFeB są funkcjonalnie bliższe delikatnym ceramikom niż wytrzymałym metalom; pękają lub rozbijają przy uderzeniu zamiast odkształcać się.
Czy bezpiecznie można obrabiać maszynowo lub wiercić magnet sinteredowy bez jego złamania?
Nie, nigdy za pomocą standardowych narzędzi sklepowych. Próbując wywiercić lub przeciąć magnes spiekany standardowymi wiertłami ze stali szybkotnącej lub węglikarbidu, natychmiast się roztrzaska. Z powodu naprężeń wewnętrznych i niskiej wytrzymałości na złamanie, rzadkich ziem trwałości jest niezwykle słaby pod bezpośrednim działaniem mechanicznych sił. Aby ukształtować magnes, musimy użyć specjalistycznego sprzętu do szlifowania diamentowo-abrazowego połączonego z intensywnym chłodzeniem cieczą, aby zapobiec powstawaniu poważnych mikrospękań wskutek szoku termicznego.
Jak powłoki ochronne zapobiegają odpryskom magnesów w zastosowaniach przemysłowych?
Powłoka powierzchniowa stanowi kluczowe narzędzie dla próchnieniem magnesów spiekanych. Wielowarstwowe powłoki takie jak Ni-Cu-Ni (Nickel-Copper-Nickel), cynk lub przemysłowa żywica epoksydowa robią więcej niż chronią przed rdzewieniem. Mocno wiążą lekko porowatą, spiekaną zewnętrzną powierzchnię magnesu. Chociaż mikroskopijna powłoka nie może uratować magnesu przed kolizją z dużą prędkością, dodaje on niezbędną integralność strukturalną ostrych krawędzi. Ta warstwa osłonowa znacznie redukuje ryzyko odprysków krawędzi i zanieczyszczenia pyłem podczas obsługi magnesy neodymowe na zatłoczonej linii montażowej.
 Polish
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
Zostaw komentarz