
Du weißt vielleicht bereits, dass rohe NdFeB-Magnete in rauen Industrieumgebungen stark anfällig für Oxidation und Korrosion sind.
Aber wie stellst du sicher, dass die Oberflächenbehandlungen deines Lieferanten tatsächlich Bestand haben?
Als Hersteller mit über 14 Jahren engagierter Expertise weiß ich, dass eine strenge Qualitätskontrolle der einzige Weg ist, katastrophale Montagefehler zu verhindern.
In diesem Beitrag wirst du genau lernen, wie man ein umfassendes magnetisches Beschichtung Test Protokoll Schritt für Schritt bewertet.
Vom Salzsprühnebel-Test (SST) bis zur Kreuz-Hatch-Adhäsionsverifikation decken wir die bewährten Methoden ab, die sicherstellen, dass deine Bauteile strenge ISO/TS16949- und PPAP Level-3-Standards erfüllen.
Wenn du also defektfreie Magnetbaugruppen beziehen und deine Gewinnmarge schützen willst, ist diese Anleitung für dich.
Rotationsschritte, um die Effizienz in Hochleistungsmotoren, Magnetschwebebahnsystemen und speziellen industriellen Geräten zu steigern.
Warum eine strenge Beschichtungsverifikation für Permanentmagneten kritisch ist
Fallen deine magnetischen Motorbaugruppen aufgrund unerwarteter Korrosion frühzeitig aus? Die Wurzel des Problems führt oft auf ungeschützte oder schlecht abgeschirmte Materialien zurück. Wir wissen, dass die Verifizierung der Haltbarkeit dieser Komponenten für den Schutz deiner Gewinnmarge unabdingbar ist.
Die inhärenten Verwundbarkeiten roher Magnete
Rohe Magnetmaterialien sind Leistungsbringer, weisen jedoch deutliche chemische Schwächen auf:
- NdFeB (Neodym, Eisen, Bor) Hoch anfällig für schnelle Oxidation und Rost bei Einwirkung von atmosphärischer Feuchtigkeit.
- SmCo (Samarium-Koblat): Während sie natürlicherweise korrosionsbeständiger sind, bleiben sie extrem spröde und anfällig für physische Degeneration ohne geeignete Abschirmung.
Wie Betriebsumgebungen die Leistung beeinträchtigen
Feldbedingungen sind brutal für ungeschützte Magnete. Ohne verifizierte Umweltprüfprotokolle sehen sich Ihre Bauteile unmittelbaren Bedrohungen gegenüber:
- Hohe Luftfeuchtigkeit: Beschleunigt Rostbildung bei NdFeB, verursacht physische Aufschwellen, die Motorkomponenten blockieren können.
- Extreme Temperaturen: Lösen thermische Ausdehnung aus, belasten die physische Struktur des Magnets.
- Chemische Exposition: Entzieht schwache Veredelungen und führt zu raschem und dauerhaftem magnetischem Flussverlust.
Lebensdauer durch verifizierte Oberflächenbehandlungen verlängern
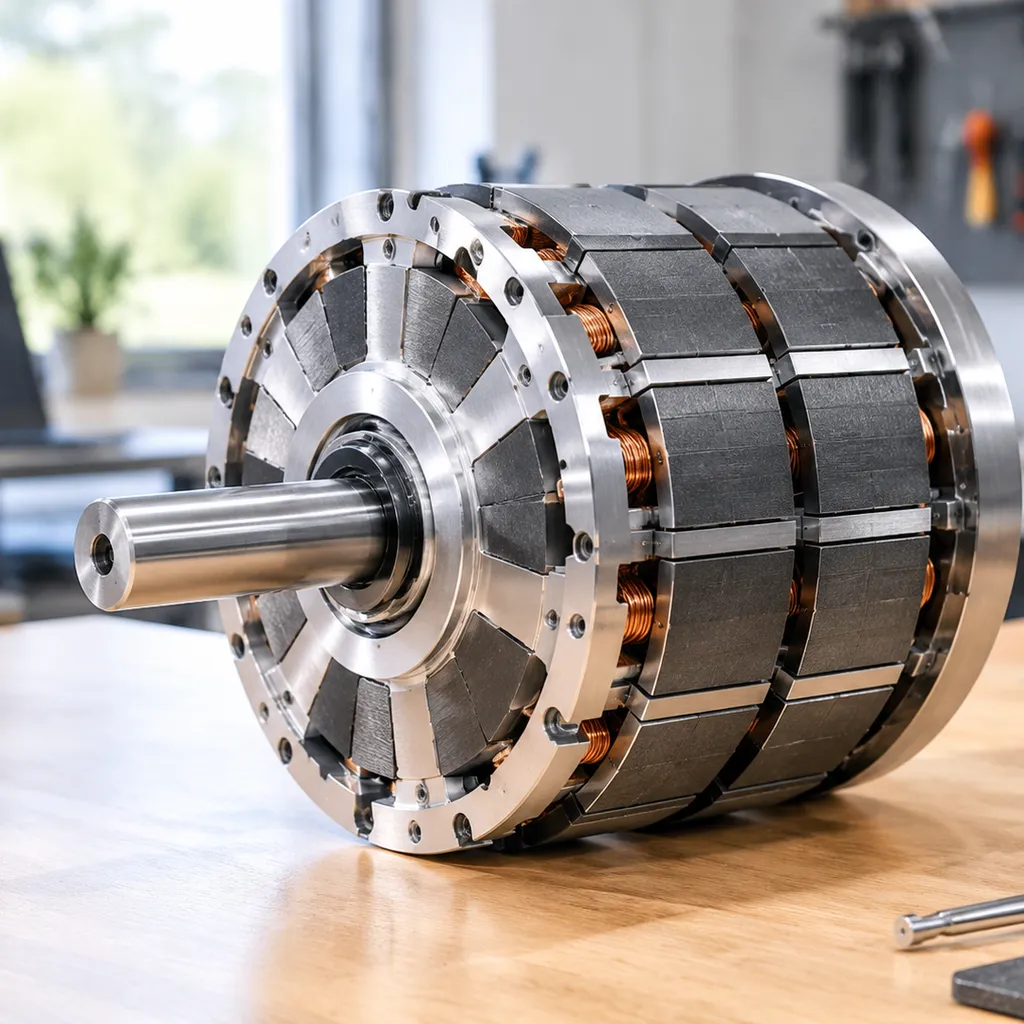
Um katastrophale Feldfehler zu verhindern, entwickeln wir robuste NdFeB-Oberflächenbehandlungen. Eine geeignete Schutzschicht wirkt wie ein undurchdringlicher Schild und verlängert direkt die Betriebslebensdauer kritischer Bauteile wie Hochgeschwindigkeitsmagnetmotoren und komplexe Halbach-Anordnungen.
Jedoch reicht es niemals aus, einfach eine Schicht aus Nickel, Zink oder Epoxid aufzubringen. Um Verlässlichkeit der Magnetbaugruppen zu garantieren und sicherzustellen, dass fehlerfreie magnetische Materialien Ihre Produktionslinie erreichen, müssen wir die Integrität der Barriere validieren. Die Durchführung eines umfassenden Beschichtungstests ist der einzige Weg, Ihr Risiko zu mindern, Garantiefälle zu reduzieren und eine langfristige Leistung in den rauesten Umgebungen zu garantieren.
Kernmethoden der Beschichtungstests in der magnetischen Fertigung
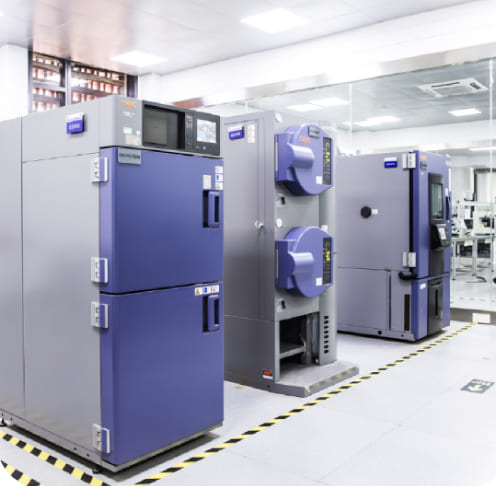
PCT HAST TEST
Um sicherzustellen, dass unsere Produkte unter realen Bedingungen standhalten, durchlaufen sie eine strenge Reihe von Umweltprüfungen. Jede Beschichtungsprüfung, die wir durchführen, ist darauf ausgelegt, die Grenzen von Oberflächenbehandlungen zu erweitern, um fehlerfreie magnetische Materialien zu liefern.
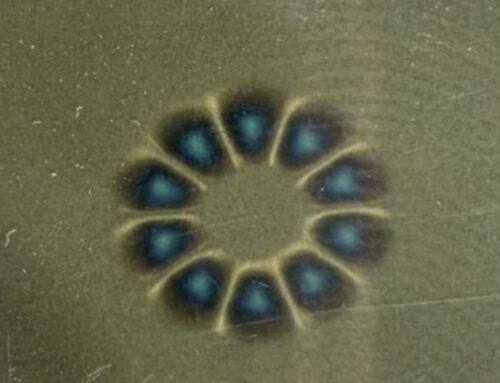
- Salzsprühtesten (SST): Dies ist unser absoluter Baseline-Test zur Verifizierung der Korrosionsbeständigkeit. Wir setzen beschichtete Magnete einer salzhaltigen, korrosiven Nebel aus, um Rostbildung zu verfolgen. Dadurch werden strenge Standardmaßstäbe basierend auf dem jeweiligen Beschichtungsmaterial festgelegt, um die ultimative Haltbarkeit der Neodym-Beschichtung in feuchten oder marinen Umgebungen sicherzustellen.
- Druckkochtopf-Test (PCT / HAST): Wir simulieren Jahre Umweltbelastung in wenigen Tagen. Indem wir PCT-Magnete extrem hoher Hitze, hoher Feuchtigkeit und intensivem Druck aussetzen, überprüfen wir Langzeitstabilität und Feldbeständigkeit.
- Röntgen-Fluoreszenz-Beschichtungsmessung: Präzision ist alles, wenn es um das Abbilden geht wie NdFeB-Magnete hergestellt werden für enge Baugruppen. Wir verwenden zerstörungsfreie Röntgenstrahlen, um die genaue Dicke der Magnetbeschichtung zu überprüfen. Dies stellt sicher, dass die Maßhaltigkeit perfekt gewahrt bleibt, ohne den zugrunde liegenden magnetischen Fluss zu beeinträchtigen.
- Kreuz-Schraffur-Adhäsionsprüfung: Eine Oberflächenbehandlung nützt nichts, wenn sie sich unter Stress löst. Wir ritzen ein präzises Gitter in die Beschichtung und testen es mit stark klebendem Klebeband, um die Rohhaftung zu überprüfen. Das Bestehen dieses Tests bedeutet Null Abplatzungen, Null Abblätterungen und keine mechanischen Beeinträchtigungen im finalen Motor oder der Baugruppe.
- Wärmewechsel- oder Thermisch-Stoß-Test: Verschiedene Materialien dehnen sich unterschiedlich aus. Wir setzen beschichtete Magnete schnellen, extremen heiß-kalten Temperaturschwankungen aus, um thermische Ausdehnungsungleichheiten zu identifizieren und zu eliminieren. Dieser Test ist unverhandelbar, wenn es darum geht, zuverlässige Hochtemperaturmagneten für raue industrielle und automotive Anwendungen sicherzustellen.
Ausrichtung von Beschichtungstests an Automobilstandards
Wenn wir magnetische Baugruppen herstellen, eine strenge Beschichtungstests ist unverhandelbar. Globale Branchen verlangen den Nachweis, dass unsereMagneten tatsächlich im Einsatz überleben. Wir richten unsere Umweltprüfung-Protokolle an strenge internationale Standards aus, um die Langzeitzuverlässigkeit magnetischer Baugruppen zu garantieren.
ISO 9001- und ISO 14001-Konformität
Wir verlassen uns auf umfassende Beschichtungstests, um diese globalen Kernstandards aufrechtzuerhalten. Dies stellt sicher, dass jede Charge, die wir versenden, genaue Grundanforderungen sowohl für Qualität als auch Nachhaltigkeit erfüllt.
- ISO 9001: Validiert unsere Qualitätsmanagementsysteme und gewährleistet konsistente, fehlerfreie magnetische Materialien.
- ISO 14001: Stellt sicher, dass unsere Oberflächenbehandlungen umweltverantwortlich und sicher sind.
Erfüllung der ISO/TS16949-Qualitätskontrolle
Der Automobilsektor treibt Bauteile bis an ihre absoluten Grenzen. Um strenge ISO/TS16949-Qualitätskontrollen Standards zu erfüllen, muss unser Beschichtungsnachweisprozess makellos sein. Wir testen kontinuierlich die Haltbarkeit der Neodym-Beschichtung gegen Hitze, Reibung und Feuchtigkeit, damit Fahrzeughersteller sich nie Gedanken über unerwartete Motorausfälle in der Zukunft machen müssen.
Erreichung der PPAP-Stufe-3-Konformität
Große OEMs verlassen sich nicht nur auf unser Wort – sie verlangen harte Daten. Wir erfüllen erfolgreich PPAP Level-3-Konformität indem wir unsere Produktionsläufe mit vollständig dokumentierten Testergebnissen belegen.
- Nachverfolgbare Daten: Wir zeichnen die genauen Kennzahlen jeder von uns durchgeführten Beschichtungsprüfung auf.
- Nachgewiesene Zuverlässigkeit: Dokumentierte Belege stellen sicher, dass unsere kundenspezifische Magnetik-Entwicklung die exakten Abmessungs- und Leistungs-Spezifikationen erfüllt, die der Käufer verlangt.
Ob wir ein komplexes Automotive-Motor-Array oder Standardkomponenten bauen, die Produkte, die wir entwickeln, unterziehen sich diesen strengen Validierungen, um sicherzustellen, dass sie in der Praxis genau so funktionieren, wie vorgesehen.
Der finanzielle ROI einer Beschichtungstestung
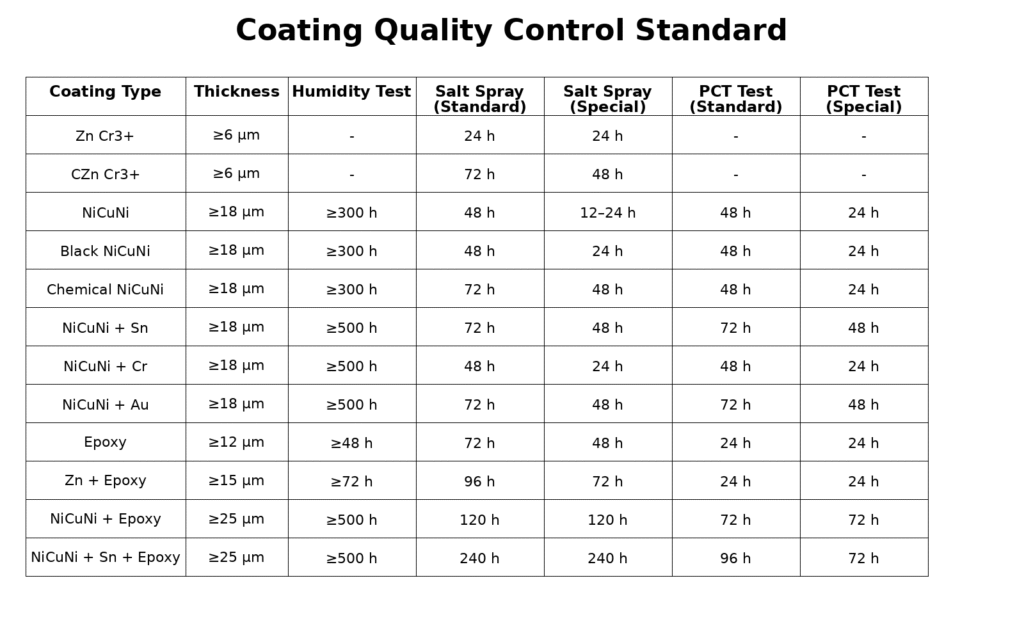
Korrosions-/Salzwassersprühtest PCT-Test Beschichtungstest
Ein Abbruch Beschichtungstests mag schnell erscheinen, um die Produktionszeit zu verkürzen, aber die finanziellen Folgen fehlschlagender Magnete werden Sie viel mehr kosten. Strenge Qualitätskontrollen wirken sich direkt auf Ihre Bilanz aus. Wir priorisieren rigorose Tests, weil wir wissen, was passiert, wenn unbestätigte magnetische Baugruppen im Feld versagen.
Verhinderung katastrophaler Ausfälle
Wenn die Oberflächenbehandlung eines Magnets fehlschlägt, verschlechtert sich das Kernmaterial rasch. Eine frühzeitige Verifizierung sorgt dafür die Zuverlässigkeit magnetischer Baugruppen und stoppt massive Ausfälle in Endanwender-Anwendungen.
- stoppt Korrosion bevor Bauteile das Werk verlassen.
- Schützt das System vor Absplitterungen und mechanischen Störungen.
- Garantiert Leistung unter harschen Betriebsbedingungen.
Reduzierung von Garantieansprüchen des OEM
Lieferung fehlerfreier magnetischer Materialien geht nicht nur darum, eine Inspektion zu bestehen; es geht darum, das Portemonnaie Ihrer Marke zu schützen.
- Weniger Ersatzteile: Verifizierte Beschichtungen bedeuten, dass Bauteile tatsächlich ihre vorgesehene Lebensdauer erreichen.
- Niedrigere Garantie Kosten: Sie zahlen nicht mehr für teure Feldreparaturen und Produktrückruf.
- Geschützter Ruf: Konsistente, nachweisbare Qualität schafft Vertrauen und wiederholtes Geschäft.
Der Vorteil integrierter Tests
Es gibt einen enormen finanziellen Vorteil, vollständige magnetische Baugruppen von einem einzigen Lieferanten mit eigener Prüfinfrastruktur bereitzustellen. Wenn Sie rigorose Beschichtungsprüfung mit fortschrittlichen Magnetbearbeitung, kombinieren, eliminieren Sie vollständig die Risiken, bewegliche Teile zwischen mehreren Anbietern zu bewegen. Wir übernehmen Herstellung und Prüfung unter einem Dach und liefern Ihnen eine einsatzbereite, vollständig verifizierte Baugruppe, die Ihre Rendite ab dem ersten Tag schützt.
FAQs zu Beschichtungstests
Wie lang ist die Standarddauer eines Salpetersprüftests an Neodym-Magneten?
Wenn wir Salzsprühprüfung (SST)durchführen, hängt die erforderliche Dauer stark von der jeweiligen Oberflächenbearbeitung ab. Bei standardmäßiger Ni-Cu-Ni-Beschichtung führen wir den Test typischerweise 24 bis 48 Stunden durch. Für hochwertige Epoxidbeschichtungen, die eine überlegene Neodym-Beschichtungslanglebigkeit, der Test problemlos über 96 Stunden hinausgeht. Dieses beschleunigte Umweltprüfprotokoll simuliert Jahre harscher, realweltlicher Korrosion in nur wenigen Tagen.
Wie stellt das Testing sicher, dass die Beschichtungstiefe die magnetische Zugkraft nicht beeinflusst?
Jede Beschichtungsauflage wirkt als physische Barriere. Ist eine Beschichtung zu dick, erzeugt sie eine ungewollte Luftspalt zwischen dem Magneten und dem Metall, mit dem er interagiert, was die Zugkraft sofort schwächt. Wir verwenden präzise Röntgenfluoreszenz, um die genaue Magnetschichtdicke. Durch die strikte Kontrolle dieser Abmessung stellen wir sicher, dass die Grundmagnetisierung des Dauermagneten genau in die von Ihrem Design geforderte Haltekraft übergeht. Magnetsierung des Dauermagneten übersetzt sich direkt in die exakte Haltekraft, die Ihr Design verlangt.
Warum ist der Kreuzlinien-Adhäsions-Test für Hochgeschwindigkeitsmotor-Baugruppen kritisch?
Hochgeschwindigkeitsmotor-Baugruppen arbeiten unter extremem Stress, mit hohen Umdrehungen pro Minute, thermischen Schocks und intensiver Vibration. Wenn eine Beschichtung sich unter diesen Bedingungen zu lösen beginnt, wird der lose Schleier schnell den engen Luftspalt im Motor verstopfen und zu einem katastrophalen Ausfall führen. Wir verlassen uns auf das Kreuzlinien-Adhäsionstest um sicherzustellen, dass die Oberflächenbehandlung dauerhaft mit dem rohen Magnetmaterial verbunden ist. Das Bestehen dieses spezifischen Beschichtungstests beweist, dass die äußere Schicht nicht absplittert oder sich ablöst und so fehlerfreie magnetische Materialien sicherer Betrieb Ihrer Motoren gewährleisten.
 German
 English
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
Einen Kommentar hinterlassen