
Puede que ya sepas que los imanes de NdFeB en estado bruto son altamente susceptibles a la oxidación y a la corrosión en entornos industriales duros.
Pero, ¿cómo garantizas que los tratamientos superficiales de tu proveedor realmente sobrevivirán?
Como fabricante con más de 14 años de experiencia dedicada, sé que exigir un riguroso control de calidad es la única manera de evitar fallos catastróficos en el ensamblaje.
En este post, vas a aprender exactamente cómo evaluar un protocolo de pruebas magnéticas integral recubrimiento prueba protocolo
paso a paso.
Desde las pruebas de Salmuera (SST) hasta la verificación de adherencia por ranura cruzada, cubriremos las metodologías probadas que aseguran que tus componentes cumplan con los estrictos estándares ISO/TS16949 y PPAP Nivel 3.
Profundicemos.
Así que si buscas abastecerte de montajes magnéticos libres de defectos y proteger tus resultados, esta guía es para ti.
Por qué la verificación rigurosa de recubrimientos es crítica para imanes permanentes
¿Se están fallando prematuramente tus conjuntos de motor magnético debido a una corrosión inesperada? La causa raíz a menudo se remonta a materiales no protegidos o mal blindados. Sabemos que verificar la durabilidad de estos componentes es innegociable para proteger tus resultados.
Las vulnerabilidades inherentes de los imanes en bruto
- Los materiales magnéticos en estado bruto son potencias de rendimiento, pero presentan debilidades químicas distintas: NdFeB (Neodimio Hierro Boro):
- SmCo (Samarium Cobalt): Aunque naturalmente es más resistente a la corrosión, sigue siendo excepcionalmente frágil y susceptible a degradación física sin protección adecuada.
Cómo los entornos operativos degradan el rendimiento
Las condiciones de campo son brutales para los imanes no protegidos. Sin protocolos de pruebas ambientales verificados, sus componentes enfrentan amenazas inmediatas:
- Alta humedad: Acelera la formación de óxido en NdFeB, causando hinchazón física que puede bloquear los rotores del motor.
- Temperaturas extremas: Dispara la expansión térmica, tensando la estructura física del imán.
- Exposición química: Elimina el acabado de revestimiento débil, llevando a una pérdida rápida y permanente del flujo magnético.
Extensión del ciclo de vida con tratamientos superficiales probados
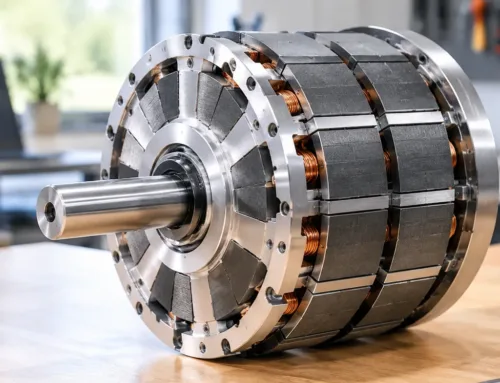
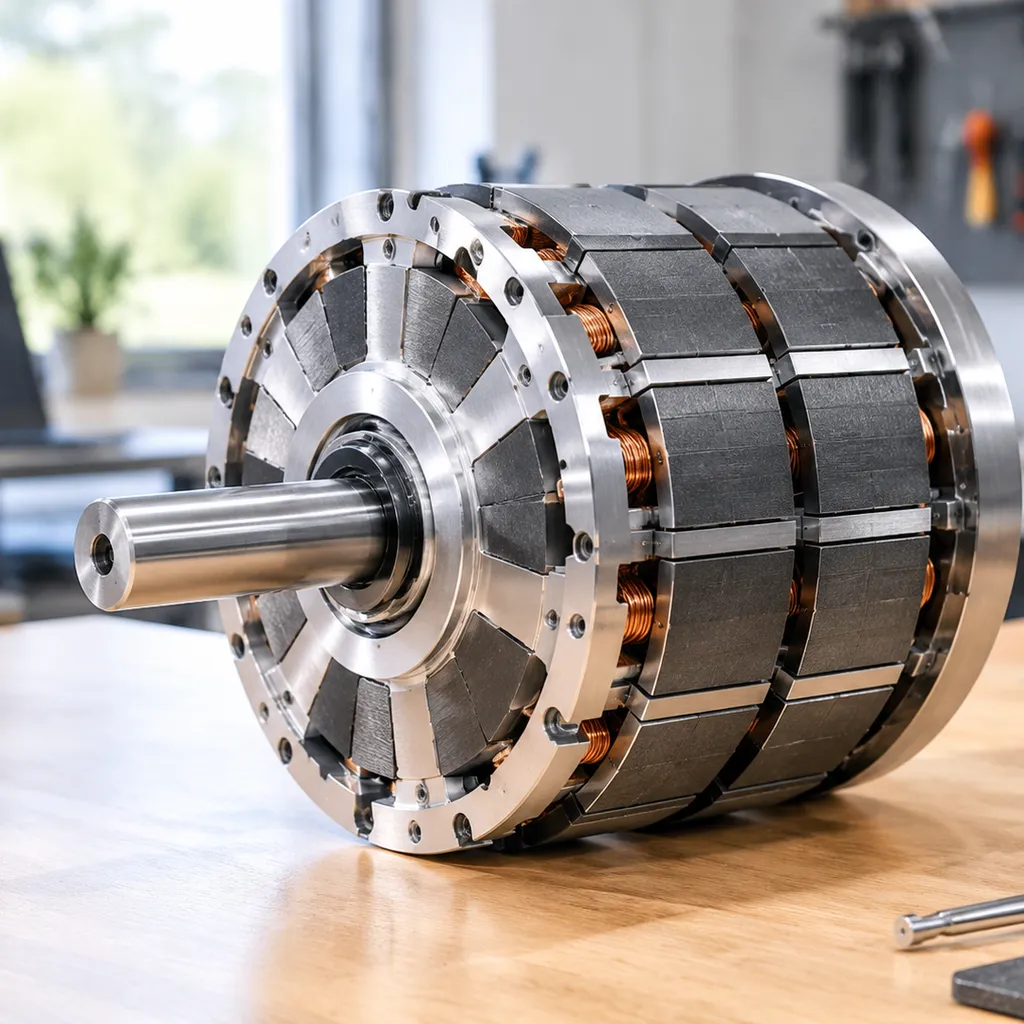
Para evitar fallos catastróficos de campo, diseñamos tratamientos superficiales robustos para NdFeB. Una capa protectora adecuada actúa como un escudo impenetrable, extendiendo directamente el ciclo de vida operativo de componentes críticos como conjuntos de motores magnéticos de alta velocidad y arreglos complejos de Halbach.
Sin embargo, simplemente aplicar una capa de níquel, zinc o epoxy nunca es suficiente. Para garantizar la fiabilidad del ensamblaje magnético y asegurar que los materiales magnéticos sin defectos lleguen a su línea de producción, debemos validar la integridad de la barrera. Ejecutando una prueba de recubrimiento es la única forma en que mitigamos su riesgo, reducimos las reclamaciones de garantía y garantizamos un rendimiento a largo plazo en los entornos más duros.
Metodologías de prueba de recubrimiento central en la fabricación magnética
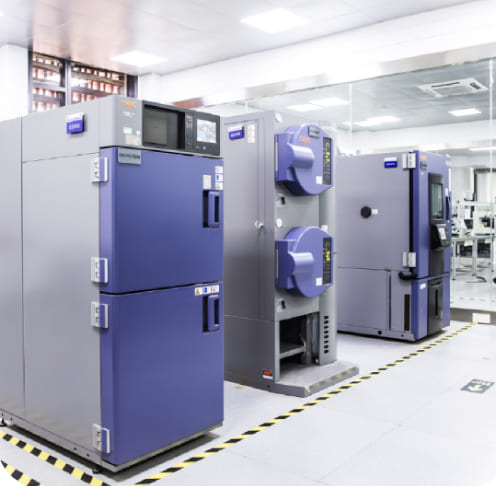
PRUEBA PCT HAST
Para garantizar que nuestros productos se mantengan en el mundo real, los sometemos a una rigurosa serie de protocolos de prueba ambiental. Cada prueba de recubrimiento que ejecutamos está diseñada para superar los límites de los tratamientos de superficie y entregar materiales magnéticos libres de defectos.
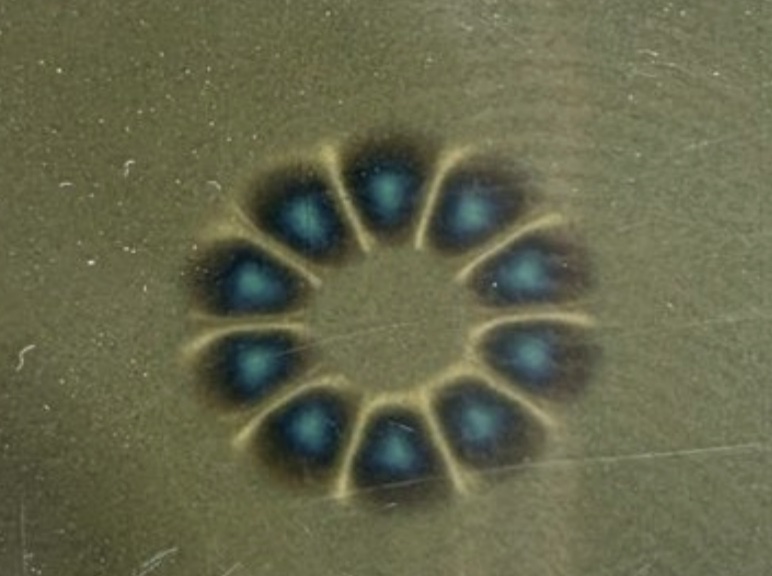
- Prueba de espray salino (SST): Este es nuestro punto de referencia absoluto para la verificación de la resistencia a la corrosión. Exponemos imanes recubiertos a una neblina salina corrosiva para rastrear la formación de óxido. Esto establece estándares estrictos basados en el tipo específico de recubrimiento, asegurando la durabilidad definitiva del revestimiento de neodimio en ambientes húmedos o marinos.
- Prueba del olla a presión (PCT / HAST): Simulamos años de desgaste ambiental en cuestión de días. Al someter imanes PCT a calor extremo altamente acelerado, alta humedad e presión intensa, verificamos la estabilidad a largo plazo y la resiliencia en campo.
- Medición de recubrimiento por fluorescencia de rayos X: La precisión lo es todo al mapear cómo fabricar imanes NdFeB para ensamblajes ajustados. Utilizamos rayos X no destructivos para verificar el espesor exacto del recubrimiento del imán. Esto asegura que la tolerancia dimensional se mantenga perfectamente sin comprometer el flujo magnético subyacente.
- Prueba de adherencia de trazo cruzado: Un tratamiento de superficie es inútil si se despega bajo tensión. Marcamos una cuadrícula precisa en el recubrimiento y lo probamos con cinta de alta adherencia para verificar la resistencia de la unión bruta. Aprobar esta prueba significa cero desprendimiento, cero peladuras y cero interferencias mecánicas en el motor o ensamblaje final.
- Pruebas de Choque Térmico: Diferentes materiales se expanden y contraen a diferentes velocidades. Exponemos imanes recubiertos a fluctuaciones rápidas y extremas de temperatura caliente a fría para identificar y eliminar cualquier desajuste de expansión térmica. Esta prueba es innegociable cuando se diseñan de manera confiable imanes de alta temperatura para aplicaciones industriales y automotrices exigentes.
Alineación de Pruebas de Revestimiento con Normas Automotrices
Cuando fabricamos conjuntos magnéticos, aprobar una rigurosa prueba de recubrimiento es innegociable. Las industrias globales exigen pruebas de que nuestros imanes sobrevivirán realmente en el campo. Alineamos nuestros protocolos de pruebas ambientales con estrictas normas internacionales para garantizar la fiabilidad a largo plazo de los conjuntos magnéticos.
Cumplimiento de ISO 9001 e ISO 14001
Confiamos en pruebas de recubrimiento completas para mantener estos estándares globales fundamentales. Esto garantiza que cada lote que enviamos cumpla con los requisitos base exactos tanto de calidad como de sostenibilidad.
- ISO 9001: Valida nuestros sistemas de gestión de calidad, asegurando materiales magnéticos consistentes y libres de defectos.
- ISO 14001: Garantiza que nuestros procesos de tratamiento de superficies sean ambientalmente responsables y seguros.
Cumpliendo con ISO/TS16949 en Control de Calidad
El sector automotriz lleva los componentes a sus límites absolutos. Para cumplir con un control de calidad estricto ISO/TS16949 en control de calidad estándares, nuestro proceso de verificación de recubrimientos debe ser impecable. Probamos continuamente la durabilidad del Niobio (neodimio) plating frente al calor, la fricción y la humedad para que los fabricantes de automóviles nunca tengan que preocuparse por fallos inesperados del motor en el futuro.
Lograr cumplimiento de PPAP Nivel 3
Las grandes OEM no se quedan solo con nuestra palabra: requieren datos sólidos. Cumplimos exitosamente Cumplimiento nivel 3 de PPAP respaldando nuestras tiradas de producción con resultados de pruebas completamente documentados.
- Datos rastreables: Registramos las métricas exactas de cada prueba de recubrimiento que realizamos.
- Confiabilidad probada: La prueba documental garantiza que nuestra ingeniería de imanes personalizados cumpla con las especificaciones exactas de dimensiones y rendimiento requeridas por el cliente.
Ya sea que estemos construyendo una matriz de motores automotrices compleja o componentes estándar, los productos que diseñamos se someten a estas validaciones estrictas para asegurar que desempeñen exactamente como se pretende en el mundo real.
El ROI financiero de una prueba de recubrimiento
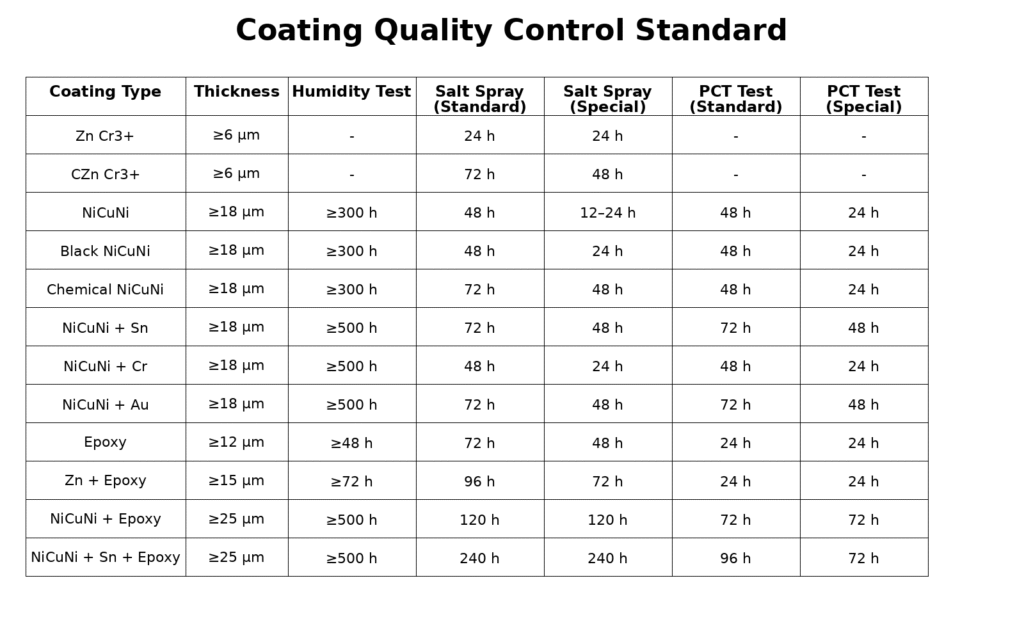
Prueba de niebla salina prueba PCT recubrimiento
Omitir prueba de recubrimiento parecería una forma rápida de reducir el tiempo de producción, pero las consecuencias financieras de imanes fallidos te costarán mucho más. El control de calidad estricto afecta directamente a tus resultados. Damos prioridad a las pruebas rigurosas porque sabemos qué ocurre cuando los ensamblajes magnéticos no verificados fallan en el campo.
Prevención de fallos catastróficos
Cuando el tratamiento de la superficie de un imán falla, el material de núcleo se degrada rápidamente. La verificación previa garantiza la fiabilidad del conjunto magnético y evita fallos masivos en aplicaciones para el usuario final.
- Detiene la corrosión antes de que las piezas salgan de la instalación.
- Protege el sistema de desprendimientos y atascos mecánicos.
- Garantiza rendimiento en entornos operativos adversos.
Reduciendo reclamaciones de garantía del fabricante
Proporcionando materiales magnéticos libres de defectos no se trata solo de aprobar una inspección; se trata de proteger la cartera de tu marca.
- Menos sustituciones: Recubrimientos verificados significan que las piezas realmente duran su vida útil prevista.
- Costes de garantía más bajos: Dejas de pagar por costosas reparaciones de campo y retiradas de producto.
- Reputación protegida: Calidad constante y verificable genera confianza y negocio repetido.
La ventaja de las pruebas integradas
Existe una enorme ventaja financiera al obtener conjuntos magnéticos completos de un único proveedor equipado con capacidades de pruebas internas. Cuando combinas la verificación rigurosa del recubrimiento con lo avanzado fresado de imanes, eliminas por completo los riesgos de mover piezas entre varios proveedores. Nos encargamos de la fabricación y las pruebas bajo un mismo techo, entregándote un conjunto listo para instalar, completamente verificado, que protege tu ROI desde el día uno.
Preguntas frecuentes sobre las pruebas de recubrimiento
¿Cuál es la duración estándar para una prueba de niebla salina en imanes de Neodimio?
Cuando realizamos pruebas de niebla salina (PNS), la duración requerida depende en gran medida del tratamiento superficial específico. Para el lacado Ni-Cu-Ni estándar, normalmente ejecutamos la prueba entre 24 y 48 horas. Para recubrimientos epoxi de alta calidad, que ofrecen una durabilidad superior del recubrimiento de Neodimio, la prueba fácilmente supera las 96 horas. Este protocolo de pruebas ambientales aceleradas simula años de corrosión severa en realidad en solo unos días.
¿Cómo garantiza la prueba que el espesor del recubrimiento del imán no afecte la fuerza de tracción magnética?
Cada capa de recubrimiento actúa como una barrera física. Si un recubrimiento es demasiado grueso, crea un espacio de aire no deseado entre el imán y el metal con el que interactúa, debilitando instantáneamente la fuerza de atracción. Usamos fluorescencia de rayos X precisa para monitorear exactamente el espesor del recubrimiento del imán. Al controlar estrictamente esta dimensión, nos aseguramos de que la magnetización de base del imán permanente se traduzca directamente en la potencia de sujeción exacta que exige su diseño.
¿Por qué es crucial la prueba de adherencia en malla cruzada para los ensamblajes de motores de alta velocidad?
Los ensamblajes de motores de alta velocidad operan bajo estrés extremo, lidiando con RPM masivas, choques térmicos y vibración intensa. Si un recubrimiento comienza a despegarse o astillarse bajo estas condiciones, los escombros sueltos obstruirán rápidamente el estrecho espacio de aire en el motor, llevando a una falla catastrófica. Confiamos en la prueba de adherencia en malla cruzada para garantizar que el tratamiento superficial esté permanentemente unido al material magnético en bruto. Aprobar esta prueba específica prueba de recubrimiento demuestra que la capa externa no se astillará ni desprenderá, asegurando materiales magnéticos sin defectos que mantienen sus motores funcionando de forma segura.
 Spanish (Mexico)
 English
 German
 Vietnamese
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
Deja un comentario