
材料科学: なぜ磁石は標準の穴開けに抵抗するのか
標準の工具で磁石を穴開けできますか? DIYer やエンジニアの間で常に耳にする質問です。結論はノーで、完成品の磁石に標準のドリルビットを無理に押し込むと通常は大失敗になります。なぜかを理解するには、これらの材料が実際に何でできているかを見なければなりません。
固体鋼ではない: 一般的な誤解
多くの人は磁石が重く金属的に見えるため、固体鋼と同じ構造的安定性を共有していると推測します。そうではありません。鋼は延性があり、穴を開けるときにはきれいで素朴に巻き戻れます。一方、永久磁石は固体の金属の塊ではありません。粉末合金を極端な圧力で圧縮し、熱で結合させる焼結というプロセスを用いて製造されます。
構造的には、完成した磁石は鋼の一部というより、コーヒー用マグカップや磁器のタイルにずっと近い振る舞いをします。標準のドリルビットを押し込むと、切り裂くのではなく崩れてしまいます。
主要な磁石タイプのコア特性
異なる磁石組成は機械的応力に対して独自に反応しますが、いずれも標準的な穴開けには適していません。
| 磁石の種類 | 主要な特徴 | 穴開けへの反応 |
|---|---|---|
| ネオジム磁石(NdFeB) | 信じられないほどの磁力、高いエネルギー密度 | 非常に脆い。 機械的応力の下で容易に崩れる。 |
| フェライト / セラミック | 低コスト、優れた耐腐食性 | ひび割れしやすい傾向が高い。 脆い陶器のような振る舞い。 |
| サマリウムコバルト(SmCo) | 高温制限、プレミアム安定性 | 機械的に壊れやすい。 欠けやひびがすぐに入る。 |
| アルニコ | 優れた熱安定性、アルミニウム・ニッケル・コバルト製 | 標準ビットには硬さがありすぎる。 特殊な産業用 tooling を必要とする。 |
ネオジム磁石(NdFeB):驚異的な力、極度の脆さ
ネオジム磁石は世界で最も強力な永磁石ですが、物理的強度は磁力には追いつきません。焼結希土類磁石粉は非常に脆い。 標準のドリルビットが材料に引っかかった瞬間、局所応力が微小亀裂を生じさせ、それが磁石全体に素早く伝播して完全に破壊します。
フェライト/セラミック:低コスト、破壊が起きやすい
焼結フェライト磁石は経済的で腐食に強いので広く使用されています。しかし、基本的にセラミックのため柔軟性がゼロです。標準の金属切削ビットでドリルすると直ちに脆性的な材料の破壊が起こります。
サマリウムコバルト(SmCo)&アルnico:高温制限、機械的に脆い
サマリウムコバルトとアルニコ磁石は、特殊で高温の産業環境で優れています。しかしネオジムと同様、SmCo も構造的な柔軟性を欠く希土類合金です。アルニコはセラミックよりは砕けにくいものの、非常に硬く、 typical な作業場の標準ドリルビットよりも硬く、ドリルビットがすぐに鈍ることがあります。
finished 磁石をドリルする際の4つの隠れた危険
完成品の永久磁石に標準のドリルビットを使用すると disaster への道です。 ドリル磁石 すでに磁化されてコーティングされた後に、あなたは厳しい物理的および化学的障害に直面します。以下は直面する4つの隠れた危険です:
1. 熱的逆磁化(磁石を熱で壊す)
drillingによる摩擦は接触点で激しく局所的な熱を生み出します。この温度の急上昇は材料を最大許容温度を超えさせたり、 キュリー温度。このとき、磁区は永久に再配列され、使い物にならない死んだ金属の塊が残ります。
2. 発火性粉塵と深刻な火災リスク
焼結希土類磁石をドリルで穿孔すると、細かい 可燃性磁性粉塵を発生させます。ネオジムのような材料は非常に発火性が高いです。つまり、微小な空気中の粒子や削り屑は空気中で自然発火したり、ドリルビットの熱で火花を散らしたりして、作業空間に深刻な火災リスクを生むのです。
3. 腐食防止層の破壊
ほとんどの高強度磁石は湿気から生の内部合金を密閉するための特殊な ニッケル-銅-ニッケル(Ni-Cu-Ni)コーティング に依存しています。この保護層をドリリングで貫通させてしまうと、生の内部材料が酸素と湿気にさらされ、急速な酸化が進み、磁石は錆びて劣化し、時間の経過とともに構造的に崩れます。
4. 機械的破砕
磁石は固体の鋼のようではなく、壊れやすいセラミック様の基質を持っています。標準的なボール盤の強力な機械的力、振動、トルクは原因となり、 脆性材料の破断清潔な穴の代わりに、磁石は鋭く危険な飛散片へと爆発する可能性が高い。
重要な注意事項: これらの深刻なリスクのため、専門家 磁石加工 常に、材料が磁化される以前に、専門機器を用いた厳密な実験室条件の下で行われます。
緊急プロトコル:磁石を安全にドリルする方法
完成した磁石を絶対に変更しなければならない状況に直面した場合、それを普通の鉄鋼のように扱うことはできません。標準的なDIYの方法では磁石を破壊し、重大な安全上の危険を生じさせます。産業的に 磁石加工 解決策は手の届かない場所にあるため、安全に仕事を完了させるには厳格な緊急手順に従う必要があります。
重要な金型要件
標準の高速度鋼(HSS)ドリルは忘れてください。すぐに刃が鈍り、材料が破砕します。硬くもろいマトリックスを研削するよう設計された、専用の工具を使用する必要があります。
- ダイヤモンドコーティングドリルビット: 最高の選択肢。材料を切るのではなく、削り取ることで微細な亀裂を最小限に抑えます。
- 超硬ドリルビット: 極めて硬い材料には適合しますが、極端な注意を払って使用する必要があります。
ステップバイステップ機械加工ガイド
| 簡単なタイムラインは以下の通りです: | アクション | 重要要件 |
|---|---|---|
| 1. 固定治具 | 磁石を重い万能電動機器具またはカスタム治具にしっかりと固定します。 | 振動をゼロにします。少しの動きやカチカチ音でも脆い材料を直ちに破壊します。 |
| 2. 連続冷却 | 全体の設置を水中に沈めるか、連続液体冷却ポンプを使用します。 | 絶対にドライドリルは行わないでください。クーラントは有害で可燃性の粉塵を抑制し、熱的デ磁化を防ぎます。 |
| 3. 工作機械のパラメータ | ドリルプレスを低速・高トルクに設定します。を使用します ピックドリリング 技法。 | 1〜2 mm程度の短い間隔でドリルを行い、磁性の破片を除去するためにビットを頻繁に持ち上げ、クーラントが穴に流れ込むようにします。 |
| 4. ドリル後の処理 | 穴を徹底的に清掃して乾燥させた後、すぐに産業用エポキシの層を適用します。 | 原料の希土類合金は酸化が急速に進行します。露出した芯を直ちに再封する必要があります。 |
産業用磁石製造がなぜ他と異なるのか
プリ drilled hole(事前に穴をあけた磁石)を購入すると、標準的な工房の Drill 作業は行われません。私たちの製造施設では、構造的完全性と最大の磁気性能を保証するため、まったく異なるワークフローを使用します。家庭で完成品の永磁石を drilled(穴あけ)しようとするのは非常に難しく、産業生産は正確な多段階のシーケンスに依存しています。 以前に 材料がまだ磁化される前に。
磁化前の加工
私たちは、原材料の合金をまだ非磁性の状態のうちに成形・切断・穴あけを行います。原始の希土類ブロックは、磁荷を保持する前の方がはるかに安全で作業しやすいです。材料を早期に加工することで、危険な飛散物を防ぎ、磁気粉塵が機械に付着するのを防ぎ、切削段階での熱的脱磁のリスクを排除します。これらの原材料がゼロからどのように加工されるかを理解するには、 NdFeB磁石の作り方 工程を見る。
めっき工程
保護めっき層を適用する前に、穴、溝、カウンターシンクはすべて設計されています。成形が完了すると、原機械加工合金は保護被覆を受けます—通常は頑健なニッケル-銅-ニッケル(Ni-Cu-Ni)コーティングです。この外殻は湿気と空気から高反応性の材料を密閉します。
下の表は、私たちの管理された工業プロセスとDIY後付けドリリングの主要な違いを示しています:
| 製造段階 | 工業生産プロセス | アフターマーケットDIYドリリング |
|---|---|---|
| 磁化状態 | 未磁化の生の合金で実施 | 完全に磁化された材料で試みる |
| 穴の作成 | コーティングと磁化の前に設計済み | 保護被覆を直接貫通するドリル |
| 構造的完全性 | 微小亀裂ゼロ; 完全な構造強度 | 脆性材料の破断リスクが高い |
| 耐腐食性 | 均一な電鍍で封止された100% | 生の内部合金を急速酸化にさらす |
自分で磁石をドリルするより賢い代替案
正直に言おう:完成した磁石をドリルするのは災いの元である。火災リスクと材料の粉砕の高い可能性を考えると、磁石を通す穴を無理に開けるよりも磁石の周りを設計する方がほとんどの場合良い。リスクなしで仕事を進めるための専門家レベルの代替案を推奨する。
機械的筐体とブラケット
磁石を変更する代わりに、使用する 機械的エンクロージャカスタムハウジングまたは簡易なプラスチック/非磁性金属ブラケットを使用して、標準磁石を安全に固定することができます。この方法は、衝撃から脆弱な素材を保護しつつ、プロジェクトの信頼性の高い取付ポイントを提供します。
産業用接着結合
多くの用途で、高品質の結合は機械的ファスナーより強力です。 産業用接着結合 特殊な構造用エポキシ系またはシアノアクリレートを使用することで、磁石を様々な表面に取り付けることができます。これにより素材内部の一体性が保たれ、磁場が一定に保たれ、コーティングが損なわれません。 磁気異方性 素材内の状態を保ち、磁場が一貫性を保ち、コーティングが損なわれないようにします。
プレファブ磁石アセンブリ
工場で穴開け加工済みの磁石を購入して手間を省きましょう。磁化およびメッキ処理を行う前に機械加工され、最大の耐久性を保証します。
- リング磁石: シャフトに滑り込ませたり、ノンクラウンボルトと一緒に使用するのに最適です。
- カウンターシンク磁石: 平頭ねじがぴったりと座るように、事前に穴あけされたくさび状の穴が特徴です。
- 磁気ポットアセンブリ: 磁石は、保護鋼製カップに封入されたものです 保護鋼製カップ。多くはねじ山付きのスタッドや内ねじを備え、任意の表面に直接ボルト止めすることができます。
取り付け方法の比較
| 方法 | 最適な用途 | メリット |
|---|---|---|
| ポットアセンブリ | 高耐荷重取り付け | 最大引張力と保護 |
| 接着剤 | 清潔な美観 | 目に見えるねじ止めなし; 薄型 |
| リング磁石 | 機械的ピボット | すぐに使用できる精密穴 |
| ブラケット | 過酷な環境 | 損傷時の交換が容易 |
これらの既成ソリューションを選ぶことにより、磁石がその全力を維持し、保護シールを破って生じる急速酸化を避けることができます 磁石の素材について.
よくあるご質問(FAQs)
ニオブ磁石に穴を開けることはできますか?
いいえ、完成したネオジム磁石に穴を開けようと試みるべきではありません。ネオジム磁石(NdFeB)は焼結粉末マトリクスから作られており、非常に脆く、機械的なストレスにより粉々に砕けやすいです。さらに、穴を開けると保護層が剥がれます。 ニッケル-銅-ニッケル(Ni-Cu-Ni)コーティング、内部合金を直ちに湿気と急速酸化にさらします。
磁石を通過して穴をあけられるドリルビットはどれですか?
もし drilling が絶対に避けられない場合、標準の鉄鋼ビットまたはHSSビットは機能しません。専用の ビットを使用する必要があります ダイヤモンドコーティングドリルビット またはソリッド カーバイドドリルビット 連続液体クーラント設備と組み合わせると、標準ビットは直ちに摩耗します。材料を過熱させ、脆い構造をひび割れさせます。
磁石を穴あけすると力を失いますか?
はい。掘削時に発生する激しい摩擦は局所的な熱を生み出し、材料のキュリー温度を容易に超えることがあります。この熱的応力は部分的または完全的な 永久磁石のデ磁化, 磁場の強さを永久に損なう。さらに、蓄積した可燃性の磁気粉塵が磁化体の全体質量を減少させる。
穴をあけずに磁石を固定するにはどうすればよいですか?
磁石の構造的損傷を伴わずに永久磁石を最も安全に固定する方法は、代替の取り付け方法を使用することです:
- カウンターシンク磁石: 平頭ねじを受け入れるよう設計された事前成形のリング磁石を購入する。
- 磁気ポットアセンブリ: ねじ込み式のスタッドや穴を備えた保護スチール製カップに事前に取り付けられた磁石を使用する。
- 工業用接着剤の結合: 金属と金属の結合に対応するヘビーデューティな構造エポキシ系またはシアノアクリレートを適用する。
- 機械的エンクロージャ: 磁石を所定の位置にしっかりと固定するための専用ブラケットまたは筐体を作成する。


 Japanese
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian


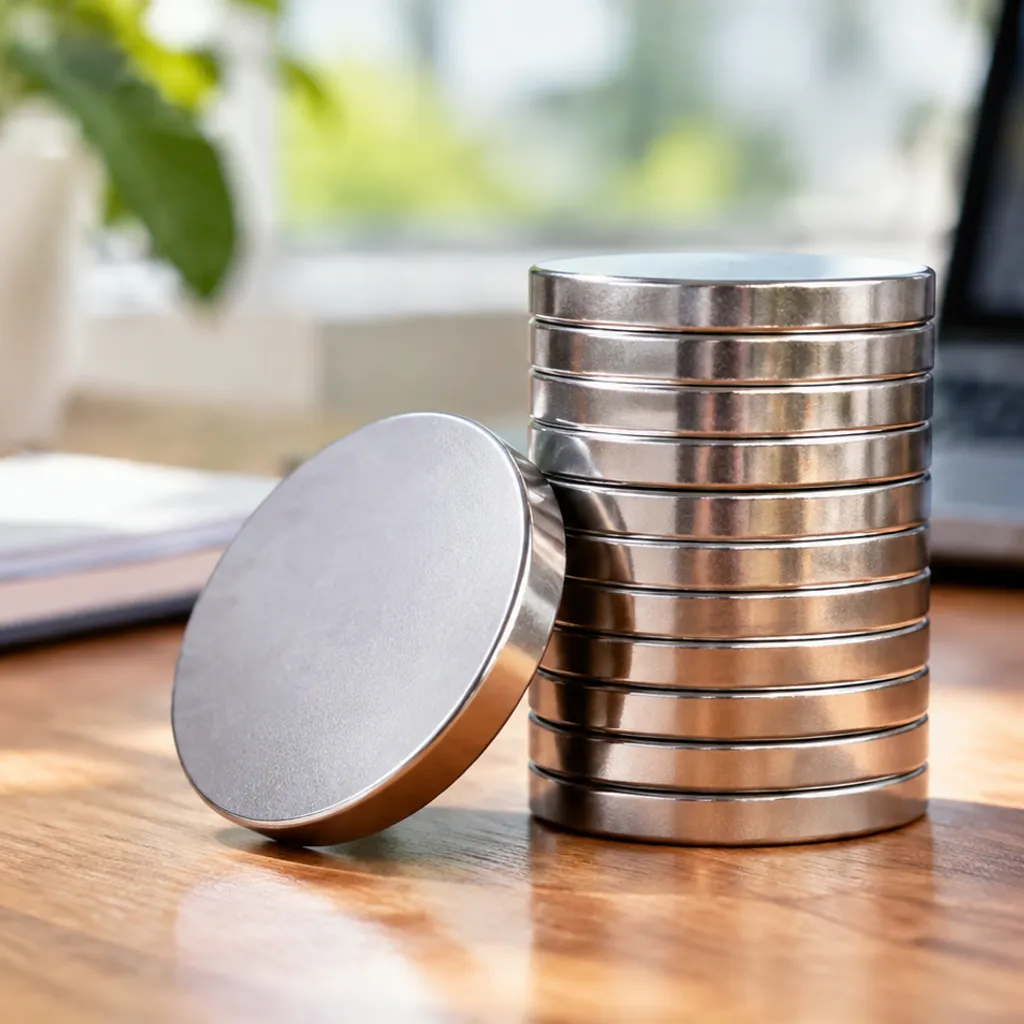
[…] ブラシやサンドペーパーは残りの保護メッキを削り取る。磁石をドリルで穴を開けることや、錆びた層を研削することができるか検討している場合は、そうするべきではない――機械的研削は可燃性で有害な粉塵を生み出す […]