
Чому Геометричне Обґрунтування та Допуски мають значення для магнітних збірок
З мого досвіду, багато інженерів розглядають магніти як стандартні сталеві компоненти, але це дорогою помилка. Геометричне Обґрунтування та Допуски (GD&T) є мостом між магнітом, який просто “підходить”, та тим, який виконує свою функцію. Для магнітних збірок ставки вищі, бо ми не просто керуємо фізичним простором — ми керуємо повітряним зазором.
Механічна цілісність vs. Магнітна продуктивність
Зв'язок між фізичними розмірами та магнітним виводом є нерозривним. Невелике зміщення в позицiйному допуску може призвести до нерівномірного розподілу поля або катастрофічної механічної відмови.
- Фактор повітряного зазору: Магнітна сила обернено пропорційна квадрату відстані. Варіація всього 0.05 мм у вашій Дата-модельній рамці (DRF) може призвести до втрати продуктивності від 10-15%.
- structural Risks: Керамічна Ніодійна є надзвичайно ламкою. Використання GD&T допомагає нам визначати «плавкі» допуски, що запобігають напруженим концентраціям і забезпечують, щоб магніт не тріскав під час прес-зіяння.
Вартість надмірного визначення точності
Я часто бачу креслення, де кожне вимірювання тримається на мікронному рівні точності. Хоча ми можемо досягти цього, перевитягування точності без чіткої функціональної причини збільшує відсоток відходів і час виробництва.
| Тип допуску | Вплив на продуктивність | Витрати на виробництво |
|---|---|---|
| Вільні допуски | Велика втеча потоку, вібрація | Низький |
| Надмірно задано | Зменшення віддачі по потоку | Експоненційно висока |
| Оптимізована GD&T | П Peak ефективність, стабільна повітряна зазор | Збалансований/масштабований |
Використовуючи Максимальна матеріальна умова (MMC), ми забезпечуємо виробничій підлозі «бонусну допуску», знижуючи витрати, водночас зберігаючи функціональні вимоги збірки.
Обмінність у виробничо-автоматизованих лініях великого обсягу
Для світових ринків, обмінність не підлягає перегляду. У лініях з великим обсягом автоматизації немає місця для «ручного підгонювання» деталей.
- Вирівнювання: Належний Плоскість та паралельність специфікації забезпечують, що магніти щільно прилягуть до зворотних plates, що є критично важливим для точності сенсора та ефективності двигуна.
- Послідовність: Дотримання Стандарту ASME Y14.5 забезпечує, що магніт, виготовлений на нашому підприємстві, бездоганно підходить до збірки на іншому боці світу.
- Ефективність: Ми використовуємо GD&T для визначення меж, де роботи-маніпулятори можуть надійно підбирати та розташовувати магніти, не пошкоджуючи краї та не втрачаючи згуртованості.
Ключові символи в геометричному вимірюванні та допуску магнітів
З мого досвіду, застосування Стандарту ASME Y14.5 правильно відокремлює функціональну збірку з магнітом від купи металобрухту. Коли ми розглядаємоГеометричне вимірювання та допуски магнітів
, ми не просто перевіряємо, чи деталь «кругла» чи «плоска» — ми забезпечуємо, щоб магнітне поле поводилося точно так, як передбачено симуляцією.
Форм-контроли: плоскість і циліндричність Я завжди підкреслюю плоскість Циліндричність є невід’ємною для забезпечення однорідного зазору повітря між магнітом і ротором.
Орієнтація та розташування: чому позиція — це король
Хоча Плоскість та паралельність є важливими для механічного підгоняння, Положення допуску є найбільш критичним фактором у сучасних застосуваннях датчиків і двигунів. Якщо фізичний центр магніту зміщено від його Дата-модельній рамці (DRF), центр магнітного потоку також буде зсунений.
- Паралельність Критично для підтримання послідовного шляху магнітного потоку між двома протилежними поверхнями.
- Перпендикулярність: Забезпечує, щоб магніт сидів рівно у своєму корпусі, запобігаючи «кокінгу» під час автоматизованого збирання.
- Положення: Я вважаю це «Королем», оскільки він контролює місцеположення магніту щодо решти збірки, безпосередньо впливаючи на пульсацію крутного momentу та точність датчика.
Управління розбіжністю в обертових збірках
Для застосувань на високій швидкості ми зосереджуємось переважно на Кругове та загальне розбіження. Ці контролі регулюють ексцентричність магніту від осі вала. Надмірне розбіження призводить до високочастотної вібрації та передчасного відмовлення опори. Рекомендую переглянути нашу даташит з'єднаного магніту щоб побачити, як ці геометричні характеристики узгоджуються з характеристиками матеріалу.
| GD&T Символ | Категорія контролю | Вплив на магнітні характеристики |
|---|---|---|
| Я завжди підкреслюю | Формa | Мінімізує зазори повітря та покращує цілісність з’єднання. |
| Паралельність | Орієнтація | Забезпечує однорідне магнітне поле через зазор повітря. |
| Позиція | Розташування | Важливо для вирівнювання магнітного полюса з осі сенсора. |
| Загальний розліт | Розбіжність | Знижує механічний дисбаланс і шум у двигунах. |
Ми часто використовуємо Максимальна матеріальна умова (MMC) для забезпечення більшої виробничої гнучкості без компромісів щодо функціональних вимог збирання. Інтегруючи ці символи у ваш технічний друкований специфікаційний документ, ми можемо досягти мікронного рівня точності який забезпечує взаємозамінність кожної частини на лініях масового виробництва.
Проблеми з крихкими матеріалами та розміщенням та допусками геометрії магнітів
Застосування Геометричне вимірювання та допуски магнітів є іншим викликом, коли ви не працюєте з крихкими металами. За нашим досвідом, крихкість sintered Neodymium (NdFeB) та Самарієво-кобальтовий (SmCo) створює унікальні перепони, які стандартний Стандарту ASME Y14.5 не завжди приймає до уваги повністю.
Обмеження матеріалів NdFeB та SmCo
На відміну від сталі ці матеріали не деформуються — вони тріскаються. Це робить хрустальний обробіток матеріалів гра високої ставки. Коли ми вказуємо строгі площинність і паралельність, ми маємо враховувати внутрішні напруження процесу синтерування.
- Сінтерований Неодимій (NdFeB): Високо схильний до окислення; часто потребує захисного покриття магніту яке додає власний рівень вимірювальних складнощів.
- Самарій Кобальт (SmCo): Навіть більш крихкий ніж Neo, що робить його надзвичайно чутливим до відколів країв під час шліфування.
Керування “Фактором відколу”
У світі магнітів «фактор відколу» є реальністю життя. Невеликі відколоти на краях синтерованого блоку можуть призвести до помилкових відмов під час інспекції, якщо Дата-модельній рамці (DRF) не встановлено коректно. Ми зосереджуємося на:
- Закруглені ребра: Зменшення гострих кутів для запобігання ініціації тріщин.
- Профіль поверхні: Використання допусків профілю замість простих лінійних вимірювань для управління нерівномірними геометріями.
- Functional Gauging: Забезпечення того, що деталь відповідає збірці, навіть якщо існує незначне косметичне обтічення.
Overcoming Measurement Obstacles
Стандартна метрологія часто зазнає невдачі, коли стикається з магнітними завадами. Звичайні зонди CMM (координатно-вимірювальна машина) можуть бути витягнуті або відхилені магнітним полем, що призводить до «привидних» помилок у позицiйному допуску.
| Challenge | Impact on GD&T | Mitigation Strategy |
|---|---|---|
| Magnetic Pull | Відхиляє фізичні зонди | Використовуйте немагнітні наконечники (рубі/керамічні) або оптичні сканери. |
| Flux Leakage | Спотворює електронні сенсори | Захист або збільшення відстані між деталями під час інспекції. |
| Твердість матеріалу | Швидке зношування інструмента | Прецизність на рівні мікрон шліфування з інструментами з діамантовим наконечником. |
Ми інтегруємо передову матеріалознавчу науку у наші системи контролю якості, щоб магнітний витік потоку не знижував точність вашого технічний друкований специфікаційний документ. Передбачаючи ці фізичні перешкоди раніше, ми тримаємо виробництво на графіку без головного болю від постійних відмов.
Можливості прецизійного виробництва та геометричного вимірювання та допусків (GD&T) у NBAEM
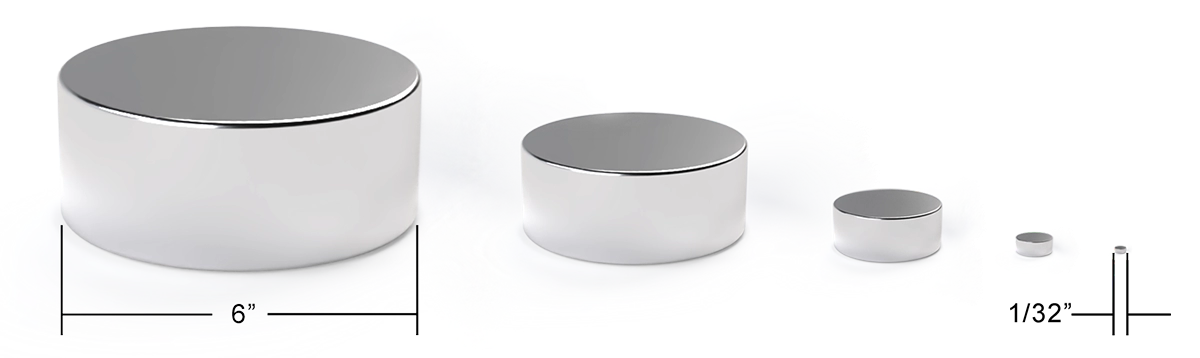
У NBAEM ми перетворюємо складні креслення на продуктивність високого рівня. Наш цех спроектований спеціально для справляння із навантаженнями відокремлює функціональну збірку з магнітом від купи металобрухту. Коли ми розглядаємо, гарантують, що фізична форма магніту ніколи не впливає на його магнітний контур.
Прецизійне шліфування та штучне інспектування (AI Inspector)
Ми використовуємо передові точна обробка техніки досягнення мініметрові допуски на рівні мікрона на навіть найкрихкіших матеріалах. Оскільки традиційні ручні перевірки не завжди можуть виявити тонкі відхилення в sintered Neodymium (NdFeB), ми інтегрували автоматизовані системи інспекції, керовані штучним інтелектом. Ці сенсори високої швидкості перевіряють положення допуску та профіль поверхні в реальному часі, забезпечуючи прозорість даних 100% для кожної партії.
Технічні характеристики та стандарти якості
Ми поєднуємо матеріалознавство з геометричною точністю, щоб забезпечити, що ваші магніти працюють так, як моделювалися. Це передбачає балансування фізичних розмірів з BH-кривою щоб запобігти витоку магнітного потоку або механічним зношуванням. Як провідний постачальник нiодіюм-магнітів, ми дотримуємося найвищих глобальних стандартів якості:
| Можливість | Стандартні характеристики |
|---|---|
| Точність обробки | Прецизність на мікронному рівні (до ±0.005 мм) |
| Логіка інспекції | Автоматичне бачення штучного інтелекту та аналіз CMM |
| Відповідність якості | IATF 16949 Сертифікований |
| Документація | Повний PPAP рівень 3 Підтримка |
Наша прихильність до IATF 16949 та PPAP рівень 3 означає, що кожна відправлена частина підтримується суворими даними. Ми не просто виготовляємо магніти; ми надаємо інженерні компоненти, які ідеально пасують до ваших високочастотних автоматизованих збірок без потреби ручного сортування або повторної обробки.
Проектування для успіху за допомогою геометричного розмірного та допускного контролю магнітів
Залучення нас на ранніх стадіях дизайну — найкращий спосіб забезпечити, щоб ваш проект залишався на kursі. Коли ми розглядаємо ваші відокремлює функціональну збірку з магнітом від купи металобрухту. Коли ми розглядаємо вимоги на початку, ми можемо виявити потенційні виробничі перешкоди до того, як вони стануть дорогими помилками. Ми допомагаємо вам збалансувати потребу в мікронного рівня точності з фізичними реаліями роботи з крихкими матеріалами, такими як sintered Neodymium (NdFeB).
Посилаючись на наше дані магніта зі сплаву самарій-кобальт, інженери можуть краще зрозуміти базову продуктивність та механічні обмеження, що визначають конкретні Технічні специфікації друку. Використання правильних інструментів посилань GD&T для магнітів забезпечує Дата-модельній рамці (DRF) функціональний, а не лише теоретичний.
Перелік перевірок інженерії для друкованих магнітів
Щоб забезпечити плавний перехід від дизайну до виробництва, кожен друк магніту повинен містити:
- Якість матеріалу: Специфічна хімія та магнітні властивості.
- Магнітна осьова лінія: Нідвійння явне вказання напрямку орієнтації.
- Геометричні контрольні параметри: Необхідні Положення допуску та Профіль поверхні вимоги.
- Товщина покриття: Зараховуйте розміри гальванічного покриття у фінальний допуск.
- Пункти інспекції: Визначені області для випробувань щільності потоку або сили витягання.
FAQ з магнітного геометричного вимірювання та допусків (GD&T)
| Питання | Відповідь |
|---|---|
| Який найстрогіший допуск для спеченого магніту? | Для критичних ознак ми можемо досягати допусків настільки tight як ±0.005мм за допомогою прецизійного шліфування, хоча звичайні високоточні партії зазвичай мають на меті ±0.01мм до ±0.05мм. |
| Як GD&T впливає на витік магнітного потоку? | Погана Паралельність та Потрійність може спричинити нахил магнітної осі. Це неправильне розташування призводить до небажаного витоку магнітного потоку, що може заважати сусіднім сенсорам або зменшувати ефективність двигуна. |
Якщо ви працюєте над складними конструкціями двигунів, наші високопродуктивні ламіновані магніти часто вимагають ще суворіших геометричних контролів, щоб мінімізувати втрати внаслідок вихорів та зберегти структурну цілісність. Зосередження на правильному відокремлює функціональну збірку з магнітом від купи металобрухту. Коли ми розглядаємо на ранніх етапах забезпечує, що ваша збірка працюватиме так само, як імітувалася, без «прихованих витрат» через надмірний специфікацій або несправності збірки.
 Ukrainian
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Persian
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
Залишити коментар