
شاید شما از این موضوع آگاه باشید که آهنرباهای NdFeB خام در برابر اکسیداسیون و فرسودگی در محیطهای صنعتی خشن به شدت حساس هستند.
اما چگونه میتوانید تضمین کنید که عملیات سطحی تامینکنندهتان واقعاً دوام خواهند آورد؟
به عنوان یک تولیدکننده با بیش از 14 سال تخصص اختصاصی، میدانم که اعمال کنترل کیفیت دقیق تنها راه جلوگیری از شکستهای فاجعهبار در مجموعه است.
در این پست، دقیقاً یاد خواهید گرفت چگونه یک پروتکل جامع آزمون پوشش مغناطیسی را گام به گام ارزیابی کنید. پوشش آزمون برنامه
عملیاتی
از آزمایش اسپری نمکی (SST) تا تأیید چسبندگی به شیوه Cross-Hatch، روشهای اثباتشدهای را پوشش خواهیم داد که اطمینان میدهند قطعات شما با استانداردهای ISO/TS16949 و PPAP سطح 3 مطابقت دارند.
پس اگر به دنبال مناقصه مجموعههای مغناطیسی عاری از عیب و حفاظت از سود خالص خود هستید، این راهنما برای شماست.
بیایید مستقیم وارد شوید.
چرایی اهمیت تأیید دقیق پوشش برای مغناطیسهای دائمی
آیا مجموعههای موتور مغناطیسی شما به دلیل فرسایش ناخواسته زودهنگام شکست میخورند؟ ریشه معمول آن به مواد بدون محافظت یا بهطور نامناسب Shield شده برمیگردد. ما میدانیم که تأیید دوام این اجزا برای حفاظت از سود شما امر غیر قابل معامله است.
معایب ذاتی مغناطیسهای خام
- NdFeB (نئودیمیم آهن بورن): پراکندگی قابل توجه در اکسیداسیون سریع و زنگ زدگی هنگام برخورد با رطوبت جوی.
- SmCo (ساماریوم کبالت): اگرچه به طور طبیعی مقاومتر در برابر خوردگی است، اما همچنان به طور فوقالعاده شکننده است و بدون حفاظت مناسب به راحتی دچار خرابی فیزیکی میشود.
چگونگی کاهش عملکرد در محیطهای عملیاتی
شرایط میدانی باعث فشار شدید بر مغناطیسهای بدون حفاظت میشود. بدون پروتکلهای تست محیطی تأییدشده، اجزای شما با تهدیدهای فوری روبهرو هستند:
- رطوبت بالا: افزایش سریع تشکیل زنگ در NdFeB، که منجر به تورم فیزیکی میشود و میتواند روتورهای موتور را قفل کند.
- دمای بسیار بالا یا بسیار پایین: انبساط حرارتی را تحریک میکند و ساختار فیزیکی آهنربا را تحت فشار قرار میدهد.
- قرار گرفتن در معرض شیمیایی: لایهبرداری ضعیف را از بین میبرد و منجر به از دست رفتن سریع و دائم شار مغناطیسی میشود.
توسیع عمر با درمانهای سطحی ثابت شده
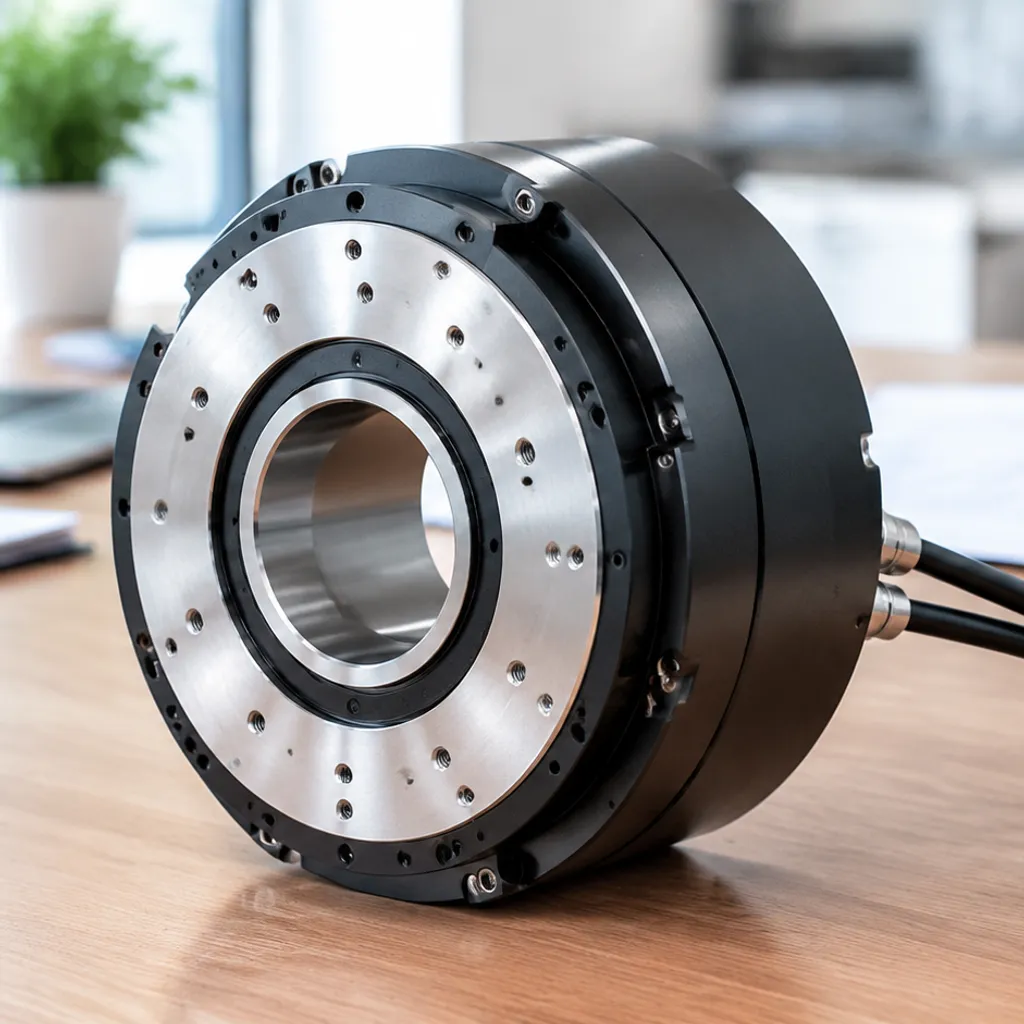
برای جلوگیری از فواصل در میدانهای بحرانی، ما درمانهای سطحی NdFeB مقاومی را مهندسی میکنیم. یک لایه حفاظتی مناسب به عنوان سپری نفوذناپذیر عمل میکند و به طور مستقیم عمر عملی اجزا حیاتی مانند مجموعههای موتور مغناطیسی با سرعت بالا و آرایههای Halbach پیچیده را گسترش میدهد.
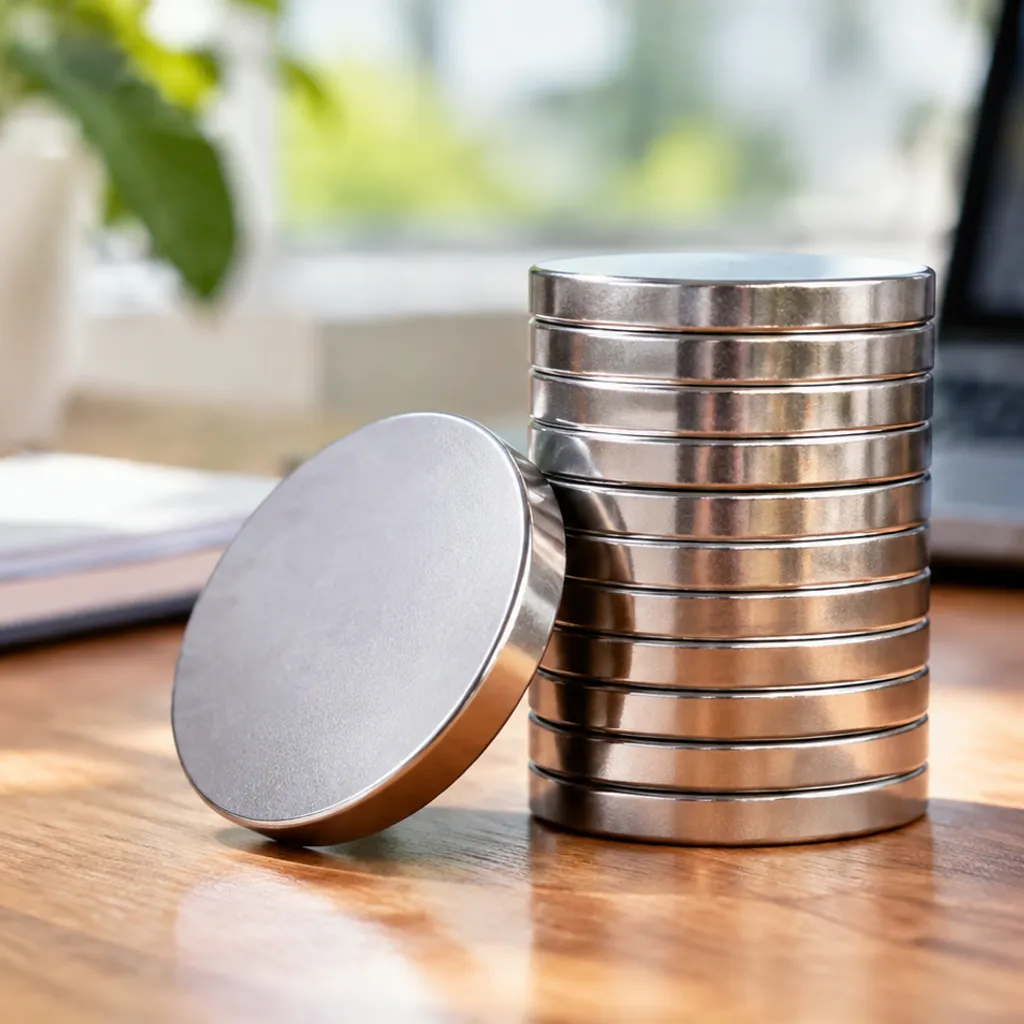
با این حال، تنها اجرای یک لایه نیکل، روی یا اپوکسی هرگز کافی نیست. برای تضمین اطمینان از گروهبندی مغناطیسی و اطمینان از اینکه مواد مغناطیسی بدون عیب به خط تولید شما برسند، باید تمامیت مانع را اعتبارسنجی کنیم. اجرای یک آزمون پوششدهی تنها راهی است که ریسک شما را کاهش میدهد، ادعاهای گارانتی را کاهش میدهد و عملکرد بلندمدت را در سختترین محیطها تضمین میکند.
روشهای آزمون پوشش اصلی در ساخت مغناطیسی
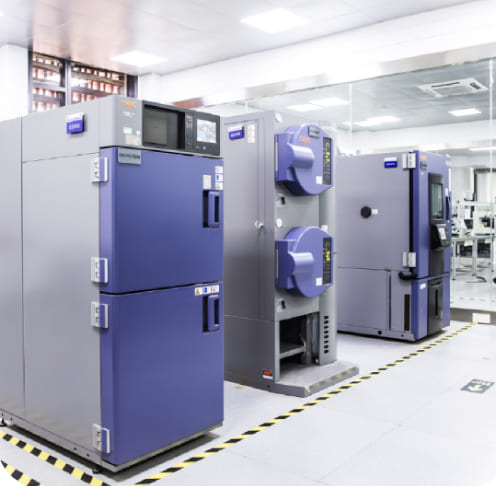
آزمون PCT HAST
برای تضمین اینکه محصولات ما در جهان واقعی دوام میآورند، آنها را از طریق یک رشته منظم از پروتکلهای آزمایش محیطی قرار میدهیم. هر آزمون پوشش که اجرا میکنیم برای به حداکثر رساندن محدودیتهای درمانهای سطحی طراحی شده است تا مواد مغناطیسی بدون عیب فراهم آوریم.
- آزمون اسپری نمک (SST): این پایه اصلی ما برای تأیید مقاومت در برابر خوردگی است. ما آهنرباهای پوشش دادهشده را در معرض مه شور خورنده قرار میدهیم تا تشکیل زنگ را ردیابی کنیم. این معیارهای استاندارد دقیق بر اساس نوع پوشش خاص تعیین میکند تا دوام نیکل ضد مغناطیسی نهایی را در محیطهای مرطوب یا دریایی تضمین کند.
- آزمون مدار فشار (PCT / HAST): ما سالها سایش محیطی را در عرض چند روز شبیهسازی میکنیم. با قرار دادن آهنرباهای PCT در برابر حرارت شدید بسیار تسریعشده، رطوبت بالا و فشار شدید، پایداری بلندمدت و تابآوری میدانی را تأیید میکنیم.
- اندازهگیری پوشش با تشدید پرتوهای X (XRF): دقت همه چیز است وقتی نقشهبرداری میکنیم چگونه نئودیمیم-فرا مغناطیسها را بسازیم برای همسرایی محکم. از پرتوهای X غیر مخرب برای تأیید ضخامت دقیق پوشش مغناطیسی استفاده میکنیم. این اطمینان میدهد که انعطافپذیری ابعادی به طور کامل حفظ میشود بدون اینکه شار مغناطیسی زیرین را به خطر بیندازد.
- آزمایش چسبندگی با خطوط متقاطع: سطحیسازی در صورت جدا شدن تحت فشار بیفایده است. ما یک شبکه دقیق را در پوشش ایجاد میکنیم و آن را با نوار چسب با چسبندگی بالا آزمایش میکنیم تا قدرت اتصال خام را تأیید کنیم. گذر از این آزمون به معنی بدون پوستهزدگی، بدون لایهبرداری و بدون تداخل مکانیکی در موتور نهایی یا مجموعه است.
- آزمون شوک حرارتی مواد مختلف با نرخهای متفاوتی منبسط و منقبض میشوند. ما مغناطیسهای پوششدار را در معرض نوسانات شدید دمایی سریع از گرم به سرد قرار میدهیم تا هر گونه ناهمخوانی در انبساط حرارتی را شناسایی و از بین ببریم. این آزمون در مهندسی ارائهدهنده قابل اعتماد، امتیازی نیست که بتوان از آن صرفنظر کرد. ال magnets با دمای بالا برای استفادههای صنعتی سخت و خودروهای سنگین.
همگامسازی آزمایشهای پوششی با استانداردهای خودرو
هنگامی که مجموعههای مغناطیسی را تولید میکنیم، عبور از یک استاندارد شدید آزمون پوششدهی غیر قابل مذاکره است. صنایع جهانی خواستار اثباتی هستند که آهنرباهای ما در میدان به طور واقعی دوام خواهند آورد. ما پروتکلهای آزمایش محیطی خود را با استانداردهای بینالمللی دقیق همسو میکنیم تا پایداری بلندمدت مجموعه آهنربا را تضمین کنیم.
رعایت استانداردهای ISO 9001 و ISO 14001
ما برای حفظ این استانداردهای جهانی محوری، به تستهای پوشش جامع تکیه میکنیم. این اطمینان میدهد که هر دستهای که ارسال میکنیم، بهطور دقیق با الزامات پایهای کیفی و پایداری مطابقت دارد.
- استاندارد ISO 9001: کیفیت سیستمهای مدیریت ما را بازرسی میکند تا مواد مغناطیسی بدون نقص و پایدار در طول همواره سازگار باشند.
- ISO 14001: اطمینان میدهد که فرایندهای تیمار سطحی ما مسئولانه از نظر محیط زیست و ایمن هستند.
جلسه کنترل کیفیت ISO/TS16949
بخش خودروسازی اجزا را تا حد نهایی فشار میدهد. برای رعایت استانداردهای دقیق کنترل کیفیت ISO/TS16949 فرآیند تأیید پوشش ما باید بی نقص باشد. ما پیوسته دوام آبکاری نئودیمیم را در برابر حرارت، سایش و رطوبت آزمایش میکنیم تا سازندگان خودرو هرگز نگران خرابیهای ناگهانی موتور در آینده نباشند.
دستیابی به انطباق سطح 3 PPAP
شرکتهای سازنده اصلی صرفاً به صحبتهای ما بسنده نمیکنند—آنها به دادههای سخت نیاز دارند. ما با موفقیت به دست میآوریم انطباق سطح 3 PPAP با پشتیبانی از اجرای تولیدی خود با نتایج آزمایش بهطور کامل مستند
- دادههای قابل ردیابی: ما دقیقترین معیارها را از هر آزمایش پوشش ثبت میکنیم.
- قابل اعتماد بودن ثابت شده: اثبات مستند نشان میدهد که مهندسی مغناطیس سفارشی ما با دقت ابعادی و مشخصات عملکردی که توسط خریدار لازم است، مطابقت دارد.
فرقی نمیکند که یک مجموعه موتور خودرو پیچیده بسازیم یا قطعات استاندارد، محصولاتی که مهندسی میکنیم از این حالتهای اعتبارسنجی شدید عبور میکنند تا به همانطور که در دنیای واقعی در نظر گرفته شده عمل کنند.
بازدهی مالی ROI آزمون پوشش
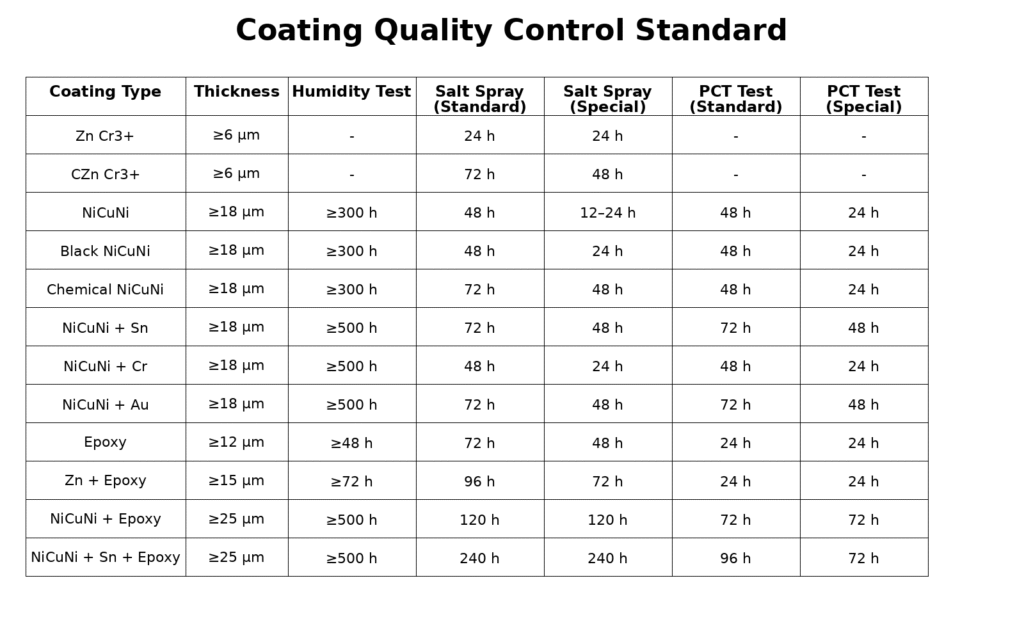
آزمایش نمکپاشی PCT آزمون پوشش
رد کردن یک آزمون پوششدهی ممکن است به نظر برسد که راه سریعی برای کاهش زمان تولید است، اما پیامدهای مالی ناشی از آهنرباهای شکستخورده شما را بسیار بیشتر هزینه میکند. کنترل کیفیت شدید مستقیماً بر سود پایانی شما تاثیر میگذارد. ما آزمایشهای دقیق را در اولویت قرار میدهیم زیرا میدانیم چه اتفاقی میافتد زمانی که مجموعههای مغناطیسی تأییدنشده در میدان شکست میخورند.
پیشگیری از شکستهای فاجعهآمیز
وقتی درمان سطحی یک آهنربا شکست میخورد، ماده هستهای بهسرعت فرسوده میشود. تأیید اولیه تضمین میکند قابلیت اطمینان مجموعه مغناطیسی و از بروز شکستهای عظیم در کاربردهای نهایی جلوگیری میکند.
- از ایجاد خوردگی جلوگیری میکند قبل از اینکه قطعات از واحد خارج شوند.
- سیستم را محافظت میکند در برابر ذرات ریز و گیر کردن مکانیکی.
- عملکرد را تضمین میکند در محیطهای عملیاتی سخت.
کاهش ادعاهای ضمانتی OEM
تامین مواد مغناطیسی بدون نقص نه فقط مربوط به عبور از بازرسی نیست؛ بلکه محافظت از کیف پول برند شماست.
- replacements کمتر: پوششهای تأییدشده به این معنی است که قطعات واقعاً عمر مفروض خود را سپری میکنند.
- هزینههای گارانتی کمتر: شما از پرداخت تعمیرات میدانی گرانقیمت و یادآوریهای محصول صرفنظر میکنید.
- شهرت محافظت شده: کیفیت منسجم و قابلتأیید، اعتماد و مشتریان تکراری را ایجاد میکند.
مزیت آزمایش یکپارچه
مزیت مالی عظیمی وجود دارد در تأمین مجموعههای مغناطیسی کامل از یک عرضهکننده واحد که دارای قابلیتهای آزمایش داخلی است. وقتی ترکیب.verify coating با ماشینکاری مغناطیسیرا انجام میدهید، ریسکهای جابهجایی قطعات بین چند ارائهدهنده را کاملاً از بین میبرید. ما تولید و آزمایش را در یک سقف انجام میدهیم و به شما مجموعهای آماده نصب و کاملاً تأییدشده میدهیم که از روز اول بازگشت سرمایه شما را محافظت میکند.
FAQs دربارهٔ آزمایشهای پوشش
مدت زمان استاندارد برای آزمایش نمکپاشی روی آهنربای نئودیمی چقدر است؟
زمانی که ما اجرا میکنیم آزمون اسپری نمک (SST)مدت زمان مورد نیاز به شدت به سطحپردازی خاص وابسته است. برای آبکاری استاندارد Ni-Cu-Ni، معمولاً آزمایش را به مدت 24 تا 48 ساعت انجام میدهیم. برای پوششهای اپوکسی با درجات بالا، که دارای پوششهای برتر هستند دوام آبکاری نئودیوماین آزمون بهراحتی بیش از ۹۶ ساعت را تحمل میکند. این پروتکل تست محیطی تسریعشده، سالها خوردگی سخت را در دنیای واقعی در عرض چند روز شبیهسازی میکند.
چگونه آزمایشها اطمینان میدهند که ضخامت پوشش مغناطیسی بر نیروی کشش مغناطیسی تأثیر نگذارد؟
هر لایه پوشش به عنوان یک مانع فیزیکی عمل میکند. اگر پوشش خیلی ضخیم باشد، یک فاصله هوایی ناخواسته بین آهنربا و فلزی که با آن تعامل دارد ایجاد میکند و بهطور لحظهای نیروی کشش را تضعیف میکند. ما از فلورسانس ایکس دقیق برای نظارت بر مقدار دقیق استفاده میکنیم ضخامت روکش مغناطیسیبا کنترل دقیق این بُعد، ما اطمینان حاصل میکنیم که خط مبنا مایع مغناطیسِ دائم بهطور مستقیم به قدرت نگهداشت دقیق که طراحی شما تقاضا میکند تبدیل میشود.
چرا آزمایش چسبندگی با الگوی چهارگوش برای مجموعههای موتور با سرعت بالا حیاتی است؟
اجزای موتور با سرعت بالا تحت فشار شدید کار میکنند، با دورهای تناوبی بسیار بالا، شوکهای حرارتی و ارتعاش شدید دست و پنجه نرم میکنند. اگر پوششی در این شرایط شروع به لایهبرداری یا ترک برداشتن کند، آلودگیهای شل به سرعت فضای هوایی باریک در موتور را مسدود میکنند و منجر به خرابی فاجعهبار میشوند. ما به... آزمون چسبندگی متقاطع هاش-چین؟ برای تضمین اینکه عملیات سطحی به طور دائمی به مواد مغناطیسی خام متصل میشود. گذراندن این مشخصه ویژه آزمون پوششدهی اثبات میکند لایه بیرونی پوسته نشده یا جدا نمیشود، بهاین ترتیب مواد مغناطیسی بدون عیب را تضمین میکند که موتورهای شما را بهطور ایمن به کار نگه میدارد.
 Persian
 English
 German
 Vietnamese
 Spanish (Mexico)
 Russian
 Turkish
 Polish
 Hindi
 Thai
 Malay
 Korean
 Japanese
 French
 Czech
 Danish
 Dutch
 Finnish
 Italian
 Portuguese (Brazil)
 Portuguese (Portugal)
 Slovenian
 Ukrainian
 Hebrew
 Scottish Gaelic
 Hungarian
 Tagalog
 Spanish (Spain)
 Serbian
 Indonesian
 Slovak
 Dutch (Belgium)
 Arabic
 Romanian
 Estonian
 Greek
 Bulgarian
یک نظر بدهید